Сварог MZ 1250 (J40)



- Артикул:
- 86062
Автоматическая сварка под слоем флюса – это высокопроизводительный способ сварки, который применяется для быстрой и качественной сварки за один проход продолжительных швов, длиной от нескольких метров и толщиной свариваемых кромок до 30 мм. Сварка осуществляется на постоянном токе стальной электродной проволокой. Автомат производит сварку соединений встык с разделкой и без разделки кромок, угловых швов наклонным электродом, а также нахлесточных швов. Швы могут быть прямолинейными или кольцевыми.
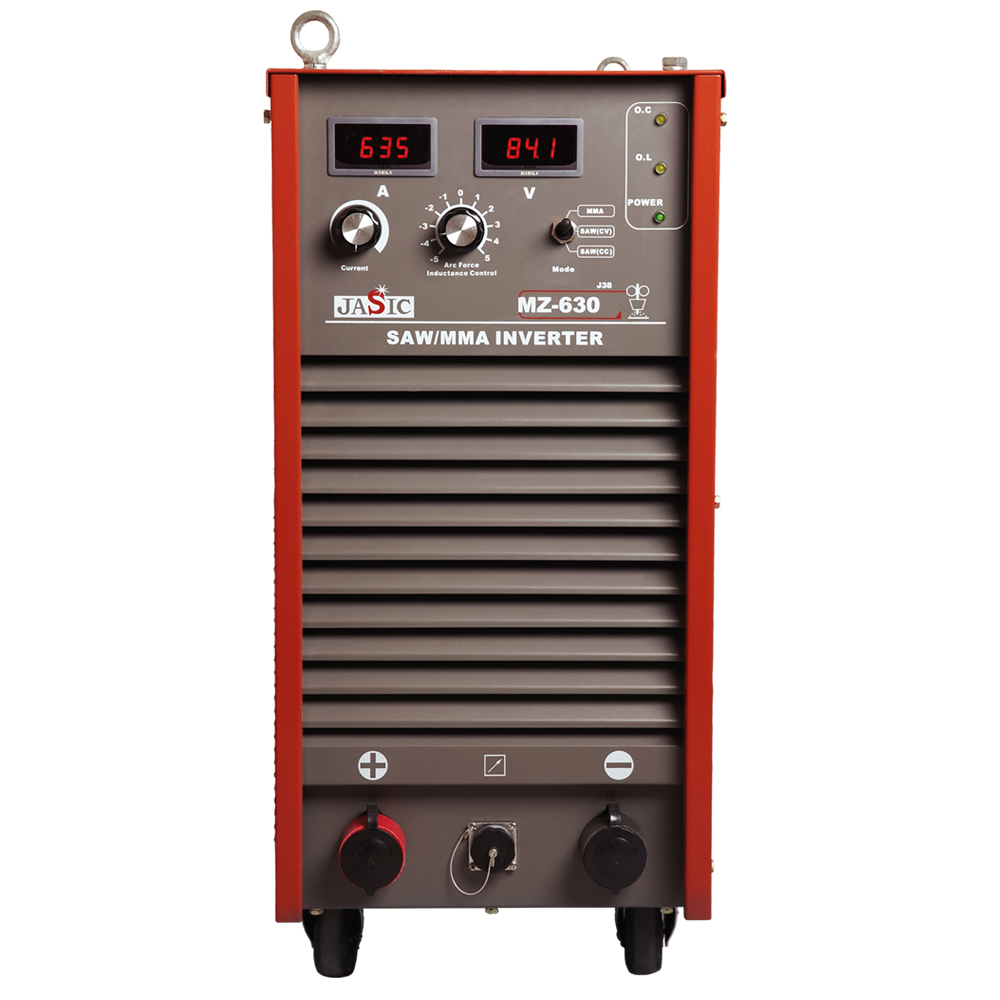
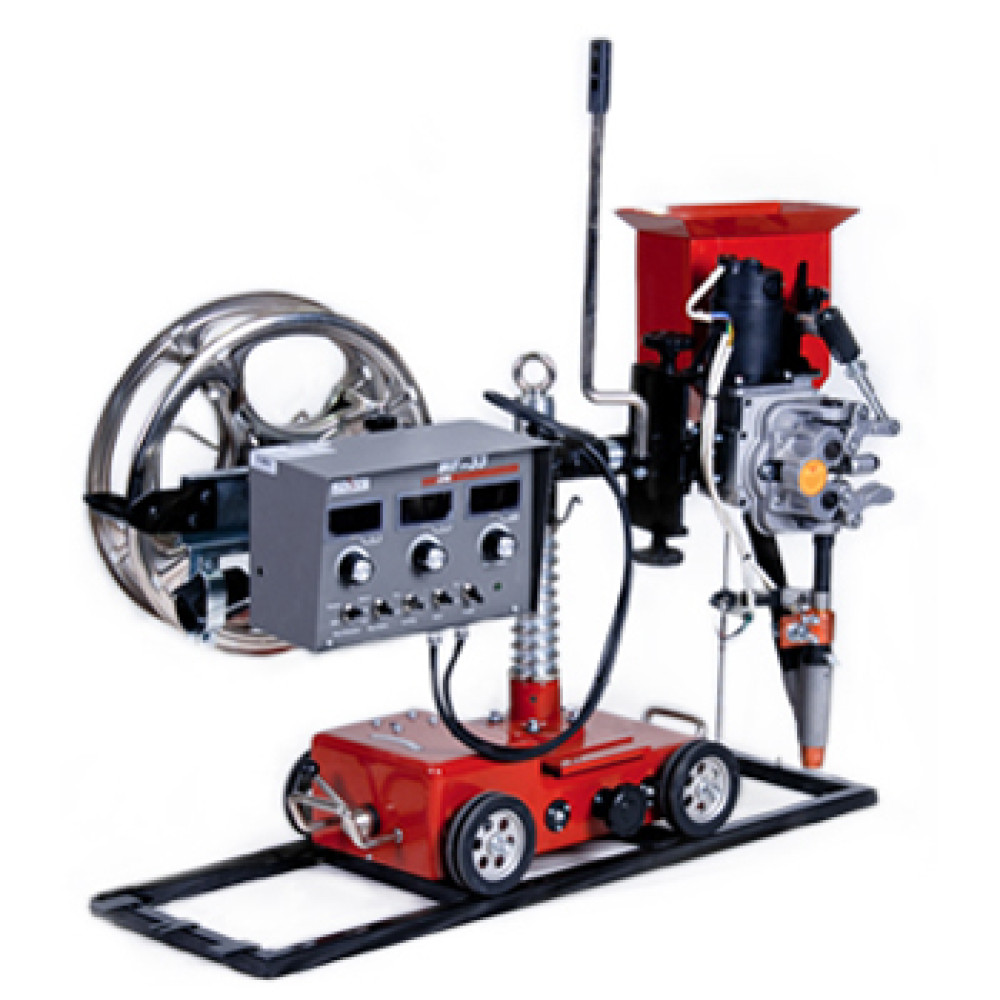
Автомат состоит из мощного инверторного источника питания и передвижной каретки (трактора), на которую установлен механизм подачи проволоки, тридцатикилограммовая кассета с проволокой, бункер со сварочным флюсом и блок управления всем автоматом. Трактор оснащен электродвигателем и редуктором.
При автоматической сварке под флюсом автоматизированы все операции: возбуждение и поддержание горения дуги, подача сварочной проволоки, перемещение проволоки вдоль свариваемых кромок с заданной скоростью, защита дуги и сварочной ванны от действия воздуха (дуга горит под слоем флюса), прекращение сварки и заварка кратера в конце шва и пр.
Данный способ сварки обеспечивает высочайшее качество сварного шва при правильно настроенном режиме. Шов получается идеально гладкий и ровный, это обеспечивает автоматическая равномерная подача проволоки и непрерывная скорость сварки. Использование больших сварочных токов до 1250 А обеспечивает сплошной и глубокий провар. Зона сварки надежно защищена от воздействия воздуха слоем расплавленного флюса, что гарантирует отсутствие пор включений и других внутренних дефектов.
Источник также можно использовать для воздушно дуговой строжки угольным электродом или для ручной дуговой сварки.
Подключаемое оборудование: электрододержатель, обратный кабель, сварочный трактор.
Срок гарантийного обслуживания аппарата составляет 2 года.
| Режимы сварки | |
| Режим воздушно-дуговой строжки | Да |
| Технические характеристики сварочного трактора | |
| Скорость сварки | 15–72 м/ч |
| Базовые характеристики | |
| Коэффициент мощности | 0,9 |
| Класс изоляции | F |
| Степень защиты | IP 21 |
| Характеристики | |
| Тип оборудования | Аппарат автоматизированной сварки |
| Серия | Standart |
| Типы сварки | SAW |
| Сварка SAW | Да |
| Сварочный ток | 1250 А |
| Сварочный ток MMA (диапазон) | 160–1250 А |
| Сварочный ток MMA (макс.) | 1250 А |
| Сварочный ток SAW (диапазон) | 160–1250 А |
| Сварочный ток SAW (макс.) | 1250 А |
| Потребляемый ток | 95 А |
| Бак для флюса | 6 л |
| Диаметр барабана проволоки (внутренний) | 300 мм |
| Диаметр электрода MMA | 1.5–5.0 мм |
| Диаметр электрода MMA (макс.) | 5.0 мм |
| Диаметр проволоки | 4.0, 6.0 мм |
| Катушка проволоки (емкость) | 30 кг |
| Количество роликов | 4 |
| КПД | 85% |
| Мощность потребляемая | 63 кВA |
| Напряжение входное | 325–435 В |
| Напряжение входное (мин.) | 325 В |
| Напряжение рабочее (диапазон) | 22–44 В |
| Напряжение холостого хода MMA | 83 В |
| Напряжение холостого хода SAW | 83 В |
| Скорость подачи проволоки | 0.6–6.0 м/мин |
| Угол поворота поперечной балки вокруг вертикальной колонны | ±90° |
| Частота питающей сети | 50/60 Гц |
| Регулировка высоты сварочной головки | ±100 мм |
| Регулировка наклона горелки | ±45° |
| Регулировка расстояния вертикальной колонны | ±70 мм |
| Регулировка расстояния поперечной балки | ±100 мм |
| Режим CC/CV | Да |
| Функция «Старт протяжкой» | Да |
| Гарантия | 2 года |
| Вес | 103.00 / 56.00 кг |
| Габаритные размеры | 865x450x820 / 1030x470x730 мм |
- Сварочный трактор WF-33;
- Источник MZ 1250 (J40);
- Кабель управления, 15 метров;
- Сварочный кабель 1×70 мм², 5 метров;
- Сварочный кабель 1×70 мм², 15 метров;
- Наконечник сварочный медный (5 шт.);
- Ключ рожковый;
- Ролики сменные 2-2,8 / 1,6-1,6 / 3-4;
- Ключ шестигранный;
- Рельса (2 шт.).
- Инструкция (PDF, 2 МБ)
- Описание (PDF, 948 КБ)
- Паспорт (PDF, 587 КБ)
Запасные части для этой модели:


