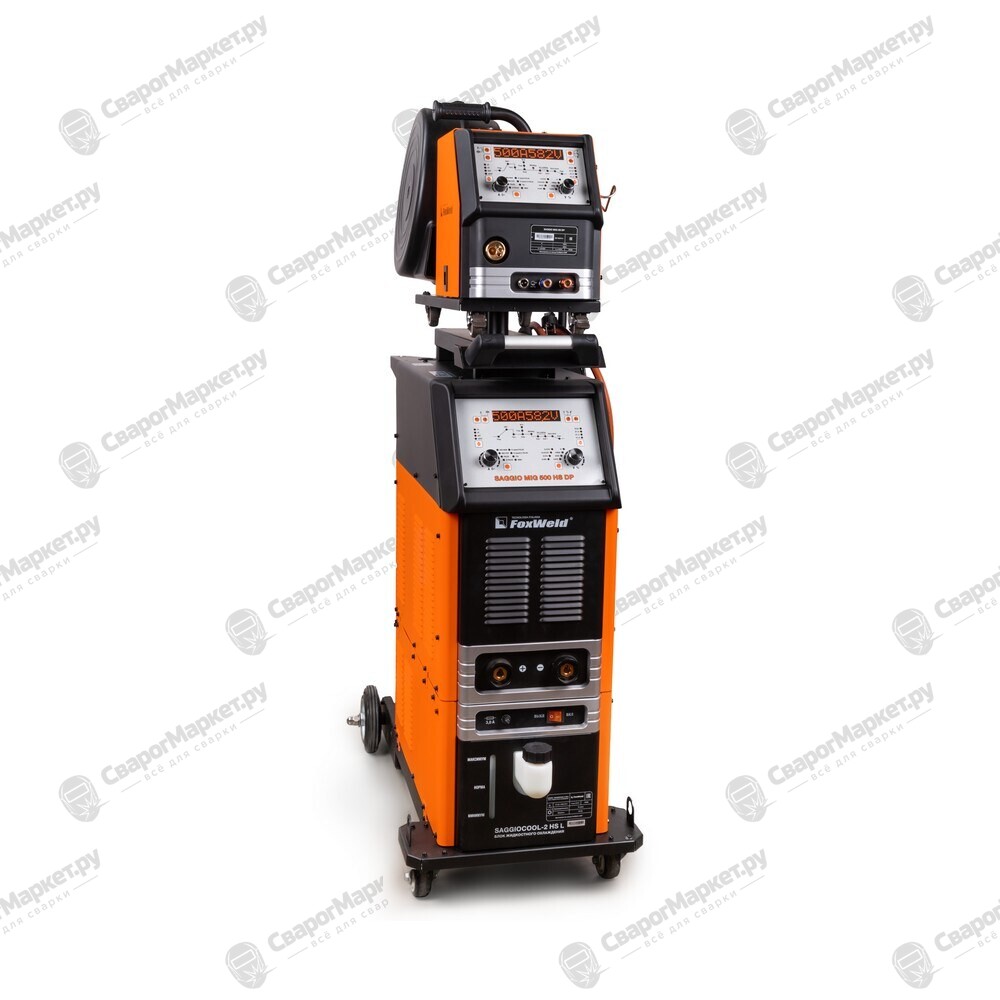
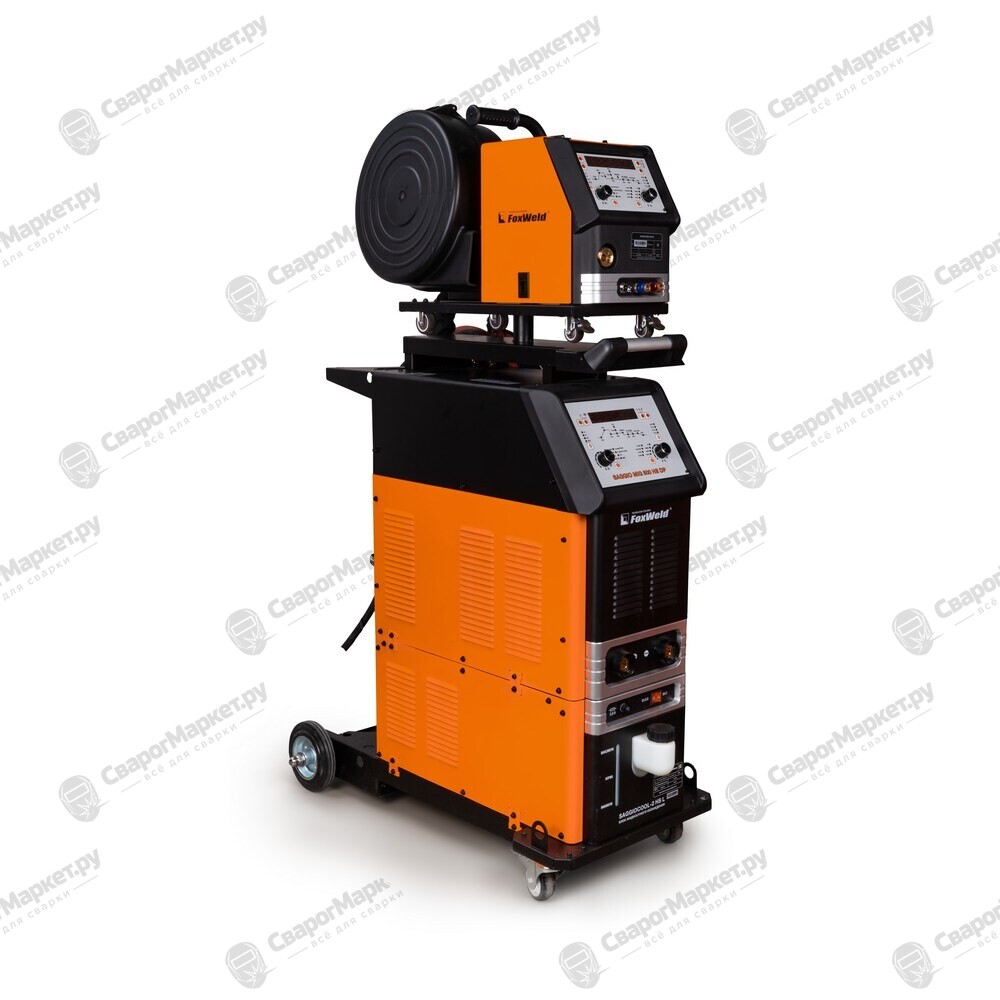
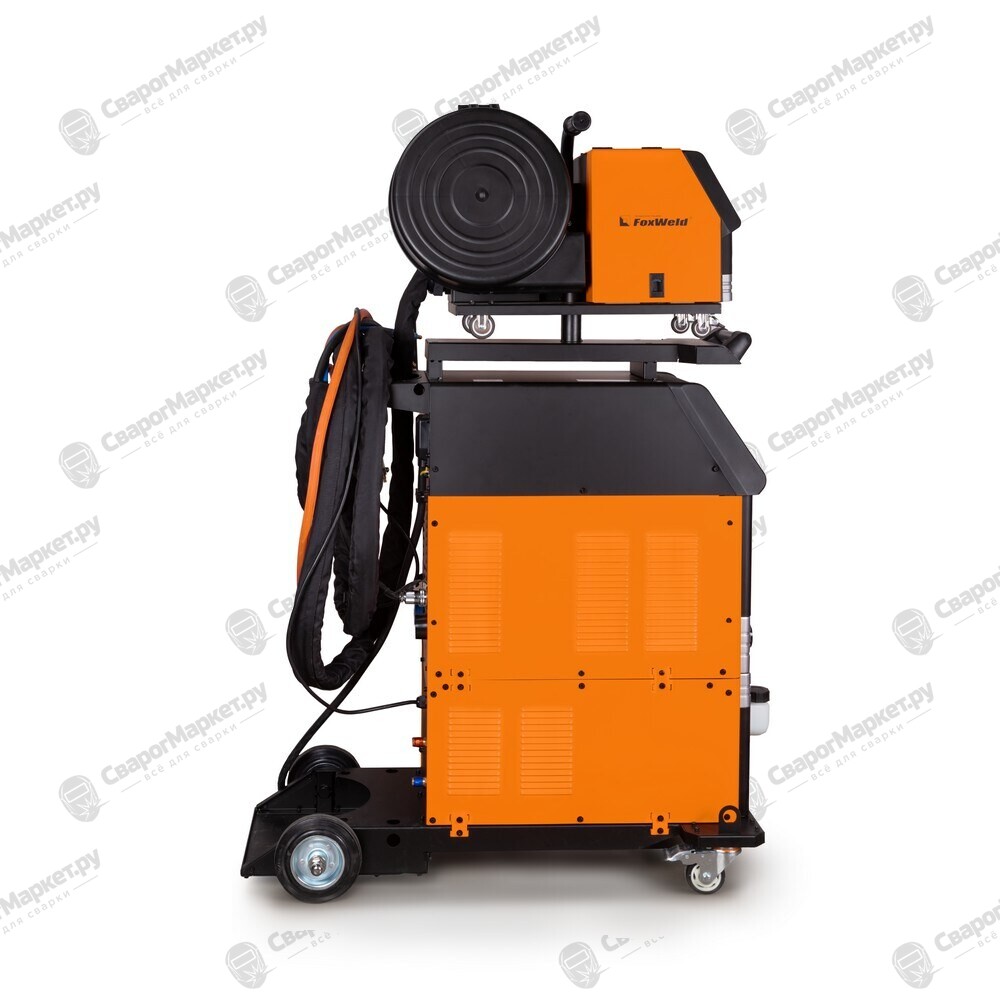
Сварочный полуавтомат FoxWeld SAGGIO MIG 500 HS DP



- Артикул:
- 9834
- Штрихкод:
- 4610282232585
- Екатеринбург: в наличии, мало
- Москва: есть, срок поставки 5 рабочих дней
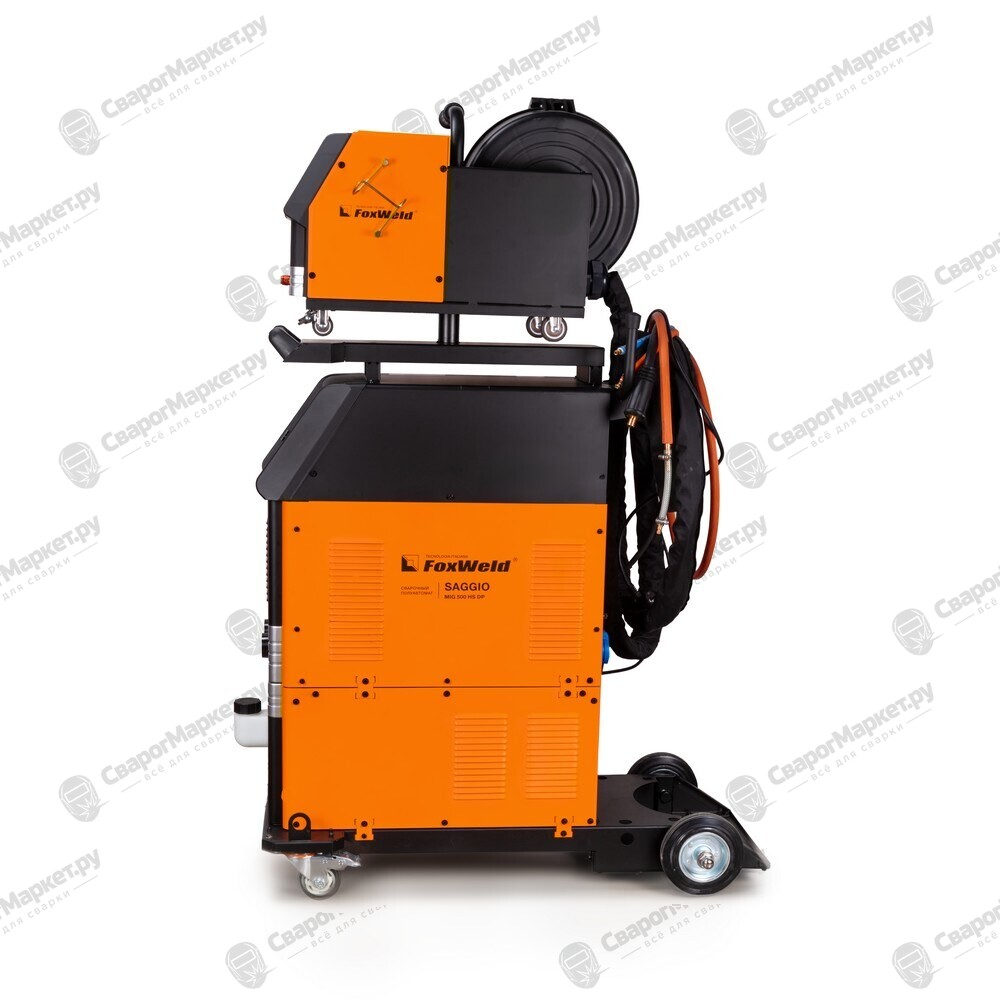
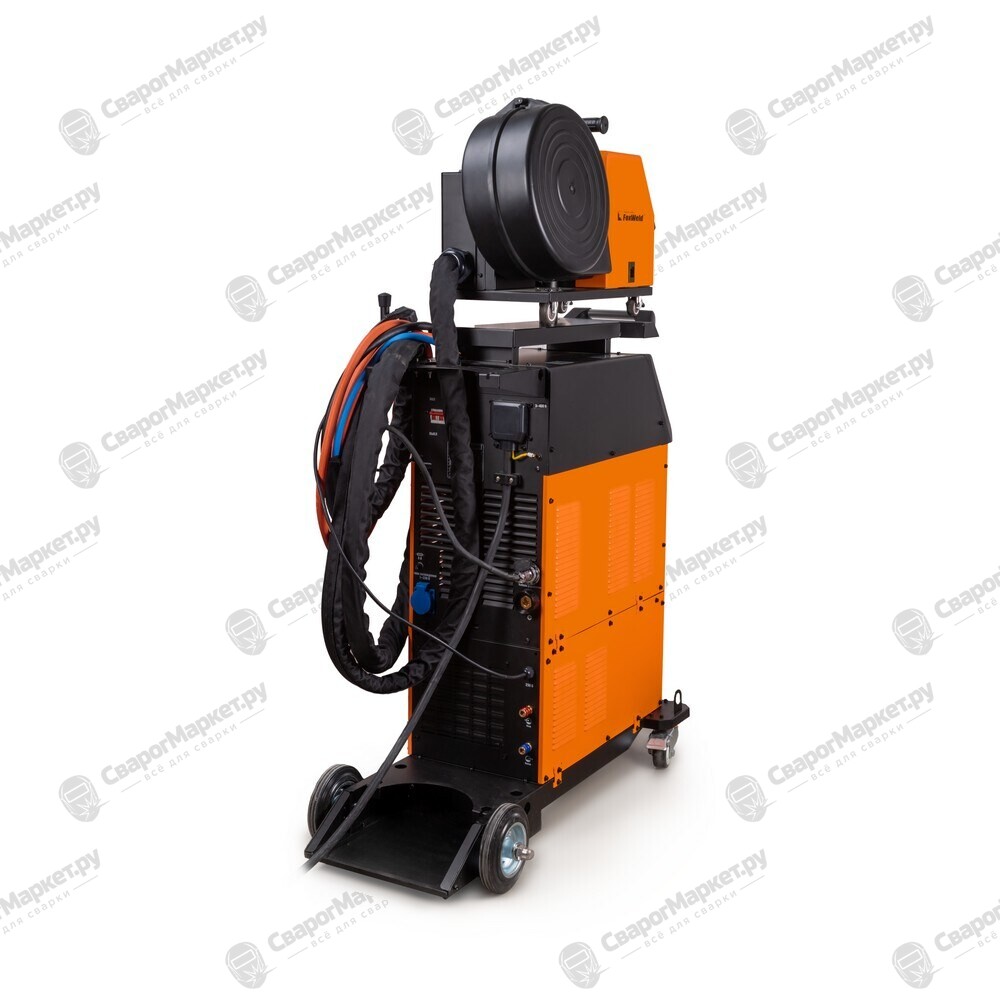
Сварочный полуавтомат SAGGIO MIG 500 HS DP – это многофункциональный промышленный аппарат с полностью цифровым управлением, позволяющий производить сварку изделий из низкоуглеродистой и нержавеющей стали, а также алюминиевых и медных сплавов. Аппарат позволяет проводить следующие процессы сварки: полуавтоматическая сварка - ручной режим настройки параметров сварки (MIG MAN), синергетический режим (MIG SYN), синергетический импульсный режим сварки (Pulse), синергетический режим сварки с двойным импульсом (Double Pulse), синергетический импульсный режим сварки (H-speed Pulse), синергетический режим с двойным импульсом (H-speed Double Pulse); аргонодуговая сварка на постоянном токе с возбуждением дуги касанием вольфрамового электрода (TIG); ручная дуговая сварка на постоянном токе штучным электродом (ММА). Режимы «Н-Speed Pulse» и «Н-Speed Double Pulse» позволяют увеличить производительность процесса сварки по сравнению со стандартными программами импульсных процессов. Данная модель позволяет сохранять настройки установленных параметров сварки и воспроизводить их при необходимости. Карта памяти рассчитана на 20 ячеек. SAGGIO MIG 500 HS DP оборудован тележкой на колёсах с местом для установки баллона с газом.
Режимы hs pulse/double pulse:
Режим High Speed Pulse (HSP) позволяет увеличить скорость сварочного процесса до 30% по сравнению с обычным режимом Pulse. Это достигается благодаря более быстрой подаче капель расплавленной проволоки в сварочную ванну. Кроме того, с использованием режима High Speed Pulse происходит более глубокое проплавление металла при уменьшенном тепловложении, что значительно улучшает качество шва при сварке алюминия и нержавеющей стали. Режим оптимизирован для всех пространственных положений швов, в том числе вертикальных. High-Speed Double Pulse (HS DP) - высокоскоростной режим двойной импульсной сварки, сочетает высокую и низкую фазы импульса в одном процессе, увеличивая скорость подачи до 30%. Эта технология обеспечивает отличный контроль над фазами нагрева и охлаждения, что приводит к меньшему разбрызгиванию и создает красивый внешний вид сварного шва, схожий с TIG сваркой. Особенно актуально для материалов средней толщины и толстостенных изделий из алюминия.
Сохранение и загрузка программ с euro-горелки:
Благодаря управлению ячейками памяти с обычной горелки типа Euro оператор может переключать предзаписанные ячейки программ через внутреннюю память аппарата. В результате процесс сварки будет очень удобным и гибким. Переключение программ происходит путем двух быстрых нажатий на кнопку горелки, программа будет меняться на следующую и через 1 секунду можно продолжить сварку. Данная функция работает только в режиме 4T.
Режим технолога:
В аппарат добавлена функция блокировки изменения программ любым способом на панели управления путем установки и снятия 4-х значного пароля. Это позволяет технологу на производстве контролировать работу сварщиков.
Режим double pulse:
При двойном импульсе скорость подачи проволоки меняется во время сварки в соответствии с заданными параметрами. Режим DOUBLE PULSE идеален для сварки нержавеющей стали и алюминия (также благодаря очищающему воздействию быстрых фронтов переключения), особенно тонких листов, на которых можно добиться уровня качества, равного аргонодуговой сварке (TIG), при этом производительность будет более высокой. В режиме DOUBLE PULSE можно регулировать длительность тока импульса и тока паузы, что позволяет дополнительно управлять внешним видом шва и уменьшать зону термического влияния. Сварка в режиме DOUBLE PULSE упрощает процесс сварки алюминия и его сплавов, а также нержавеющих сталей, обеспечивая высокий уровень надежности соединения.
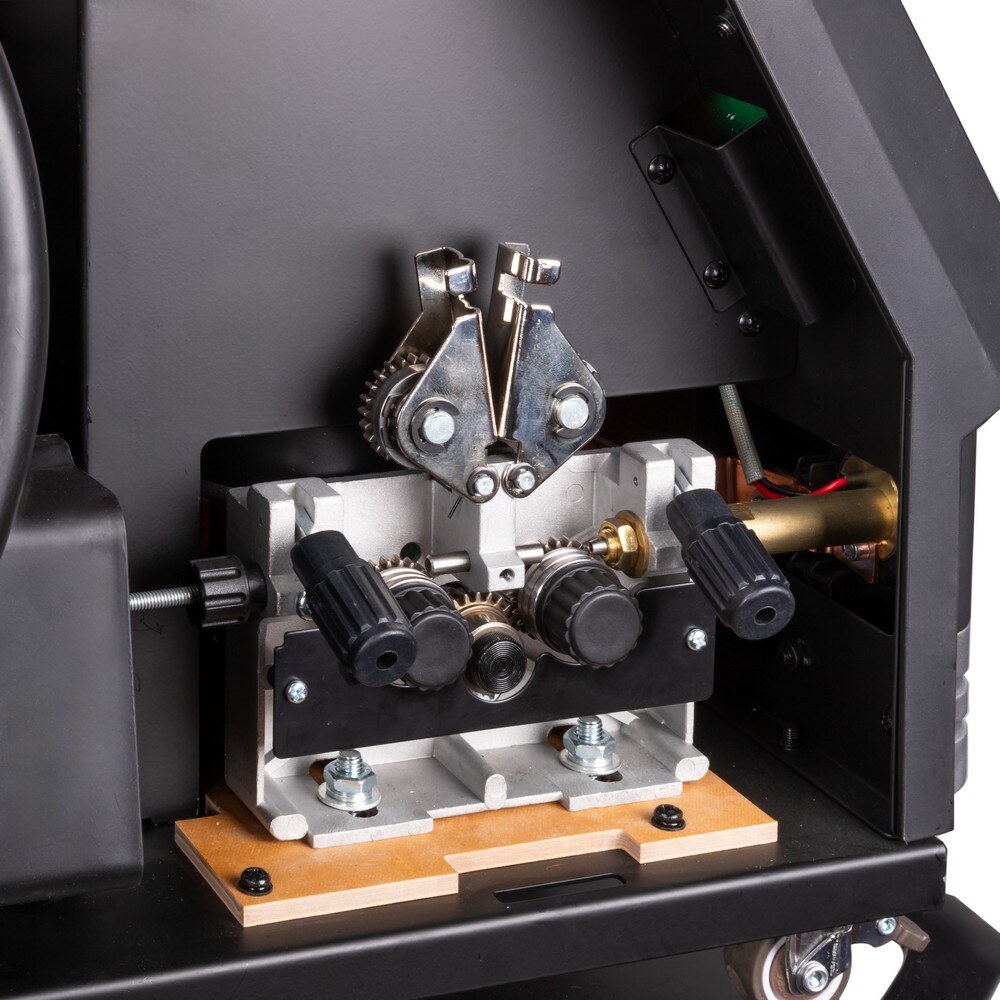
4-роликовый механизм подачи:
4-роликовый механизм подачи сварочной проволоки обеспечивает стабильную подачу присадочного материала, что способствует получению качественного результата. 4 ролика позволяют подавать проволоку в область сварки без рывков и проскальзываний, особенно при использовании длинных сварочных горелок, а также обеспечивают меньшее давление и деформацию сварочной проволоки, что критически важно для качественной и стабильной сварки.
Преимущества:
• Синергетическое управление
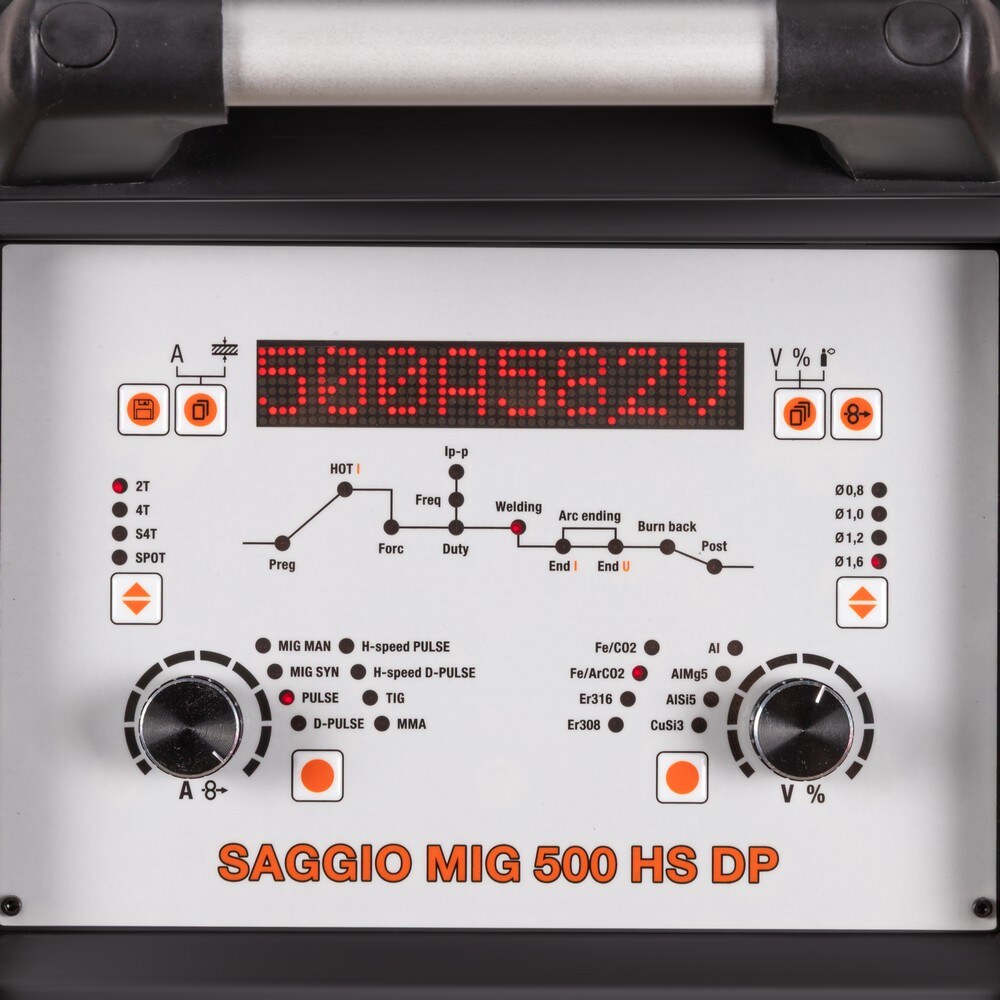
• Цифровой дисплей на панели управления источника и МП
• Циклограмма параметров сварки
• Сохранение и загрузка программ сварки
• Отдельный механизм подачи
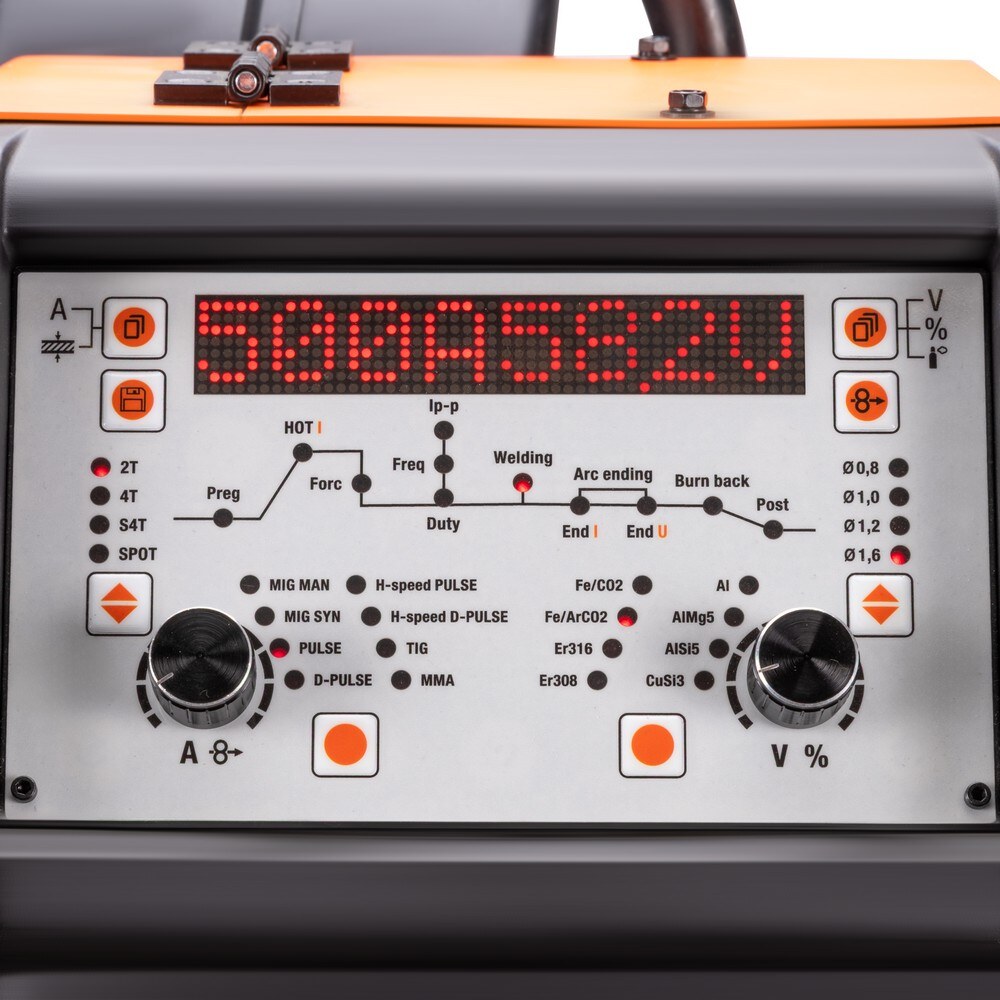
• Панель управления на механизме подачи
• Блок жидкостного охлаждения
• Режимы работы горелки 2Т, 4Т, Special 4T, SPOT
• Сварка без газа FCAW самозащитной проволокой
• Функция VRD (снижение напряжения холостого хода)
• Встроенные функции Hot Start (Горячий старт), Arc Force (Форсаж дуги) и Antisticking (Антизалипание)
• Тележка на колёсах с установочным местом для баллона с газом
• Расширенная гарантия 5 лет
Функциональные особенности:
Сварка алюминия: Сварка алюминия широко востребована в производстве, т.к. этот металл часто используется в качестве конструкционных материалов, применяемых для изготовления деталей приборов, машин и сооружений. Аргонодуговая сварка (TIG) на переменном токе – один из лучших способов соединения алюминиевых деталей, регулировка частоты AC позволяет настраивать баланс переменного тока в зависимости от степени загрязнённости алюминиевых деталей окислами. Функция импульса позволяет достичь наилучших результатов в деле сварки алюминиевых заготовок, в таком режиме получается наиболее качественный и эстетичный шов.
Синергетический режим управления: Режим синергетики позволяет сэкономить время и получить качественное сварное соединение даже новичку, так как основные параметры подбираются автоматически с возможностью тонкой ручной подстройки сварочного процесса.
Циклограмма параметров сварки: 1. Preg (НАЧАЛЬНАЯ ПРОДУВКА ГАЗА)
2. НОТ I (СТАРТОВЫЙ ТОК)
3. Forc (ИНДУКТИВНОСТЬ)
4. Welding (СВАРОЧНЫЙ ТОК)
5. END I (ТОК КРАТЕРА)
6. END U (НАПРЯЖЕНИЕ КРАТЕРА)
7. Burn back (ОТЖИГ ПРОВОЛОКИ)
8. Post (КОНЕЧНАЯ ПРОДУВКА ГАЗА)
9. Iр-р (ТОК ИМПУЛЬСА)
10. Freq (ЧАСТОТА ИМПУЛЬСА)
11. Duty (ВРЕМЯ ИМПУЛЬСА)
Органы управления и индикации: 1. Цифровой дисплей
2. Кнопка выбора: толщины свариваемого металла / сварочного тока
3. Кнопка сохранения/загрузки программ
4. Циклограмма параметров сварки
5. Кнопка выбора режима кнопки MIG горелки
6. Регулятор «А» сварочного тока/скорости подачи; кнопка настройки параметров сварки
7. Кнопка выбора процесса сварки
8. Кнопка выбора материала
9. Многофункциональная кнопка
10. Кнопка протяжки проволоки в режиме MIG/MAG
11. Кнопка выбора диаметра сварочной проволоки
12. Регулятор «V» сварочного напряжения, настройки параметров сварки
| Технические характеристики | |
| Напряжение питающей сети, В | 400 |
| Класс | промышленный |
| Количество фаз | 3 фазы |
| Диаметр проволоки, мм | 0,8 / 1,0 / 1,2 / 1,6 |
| Сварочный ток MMA, А | 20–500 |
| Напряжение холостого хода, В | 81 |
| Диаметр электрода MMA, мм | 1,6–8,0 |
| Скорость подачи проволоки, м/мин | 1,5–25 |
| Технические характеристики фильтра устройства подачи воздуха | |
| Класс защиты | IP23S |
| Базовые характеристики | |
| Класс изоляции | H |
| Гарантия, лет | 5 |
| Дополнительные функции MIG | |
| Регулировка индуктивности | Да |
| Характеристики | |
| Ø вольфрамового электрода, мм | 1,0–6,4 |
| Вес БЖО, кг | 29,5 |
| Вес источника питания, кг | 81 |
| Вес катушки проволоки, кг | 5 / 15 |
| Вес механизма подачи (МП), кг | 20 |
| Вес сварочной установки в сборе, кг | 130,5 |
| Вес товара в упаковке, кг | 143 |
| Возможность сварки алюминиевых сплавов | Да |
| Возможность сварки медных сплавов | Да |
| Возможность сварки нержавеющих сталей | Да |
| Возможность сварки низкоуглеродистых сталей | Да |
| Габариты БЖО (ДхШхВ), мм | 700х330х275 |
| Габариты источника питания (ДхШхВ), мм | 960х480х850 |
| Габариты механизма подачи (МП) (ДхШхВ), мм | 690х310х430 |
| Габариты МП в упаковке (ДхШхВ), мм | 730х325х455 |
| Габариты упаковки ДхШхВ, мм | 1000x520x890 |
| Диаметры устанавливаемых катушек | D200, D300 |
| Диапазон сварочного напряжения MIG/MAG, В | 12,5–39,9 |
| Доп. процессы сварки | MMA, TIG Lift, MIG Pulse, MIG Double Pulse |
| Защита от перегрева | Да |
| Количество роликов МП | 4 |
| Количество сохраняемых программ в памяти | 20 |
| Максимальный потребляемый ток, А | 39,56 |
| Мощность БЖО, Вт | 370 |
| Наличие БЖО | Да |
| Наличие дисплея | Да |
| Наличие колес для перемещения | Да |
| Наличие розетки для БЖО | Да |
| Наличие розетки для подогревателя редуктора | Да |
| Наличие установочного места для баллона | Да |
| Напряжение холостого хода при включении VRD, В | 12 |
| Объем бака БЖО, л | 10 |
| ПВ при максимальном токе TIG LIFT, % | 60 |
| ПВ при максимальном токе МIG/MAG, % | 100 |
| ПВ при максимальном токе ММА, % | 60 |
| Полная максимальная потребляемая мощность, кВА | 25,5 |
| Производительность БЖО, л/мин | 10 |
| Процесс сварки | MIG/MAG |
| Регулировка Burn Back (отжиг проволоки) | Да |
| Режим H-speed Double Pulse | Да |
| Режим H-speed Pulse | Да |
| Режим MIG Double Pulse | Да |
| Режим MIG Pulse | Да |
| Режим протяжки проволоки | Да |
| Режим управления горелки SP4T (2-х уровневый) | Да |
| Режим управления горелки SPOT | Да |
| Сварочный ток MIG/MAG, А | 30–500 |
| Сварочный ток TIG LIFT, A | 10–500 |
| Синергетическое управление | Да |
| Сохранение программ | Да |
| Страна производства | КНР |
| Тип дисплея | цифровой |
| Тип МП | отдельный |
| Функция Antisticking (Антизалипание) | Да |
| Функция Arc Force (Форсаж дуги) | Да |
| Функция Hot Start (Горячий старт) | Да |
| Функция Soft Start (плавный старт) | Да |
| Функция VRD | Да |
| Штрих-код | 4610282232585 |
| Серия | SAGGIO |
- Сварочный полуавтомат SAGGIO MIG 500 HS DP – 1 шт
- Механизм подачи SAGGIO WF-HS – 1 шт
- Блок жидкостного охлаждения SAGGIOCOOL-2 HS L – 1 шт
- Тележка – 1 шт
- Горелка NORTH-500 с жидкостным охлаждением, 3 м – 1 шт
- Канал стальной 0,8 - 1,0 мм, 3 м – 1 шт
- Канал стальной 1,2 - 1,6 мм, 3 м (внутри горелки) – 1 шт
- Канал тефлоновый 1,2 - 1,6, 3 м для сварки алюминия – 1 шт
- Контактные наконечники 0,8 мм для стали – 2 шт
- Контактные наконечники 1,0 мм для стали – 2 шт
- Контактные наконечники 1,2 мм для стали – 2 шт
- Контактные наконечники 1,6 мм для стали – 2 шт
- Контактные наконечники 1,0 мм для алюминия – 2 шт
- Контактные наконечники 1,2 мм для алюминия – 2 шт
- Контактные наконечники 1,6 мм для алюминия – 2 шт
- Ролик с V-образной канавкой 0,8 - 1,0 мм – 2 шт
- Ролик с V-образной канавкой 1,2 - 1,6 мм (в аппарате) – 2 шт
- Ролик с U-образной канавкой 1,0 - 1,2 мм – 2 шт
- Ролик с U-образной канавкой 1,2 - 1,6 мм – 2 шт
- Электрододержатель 500 А, 50 мм², 3 м – 1 шт
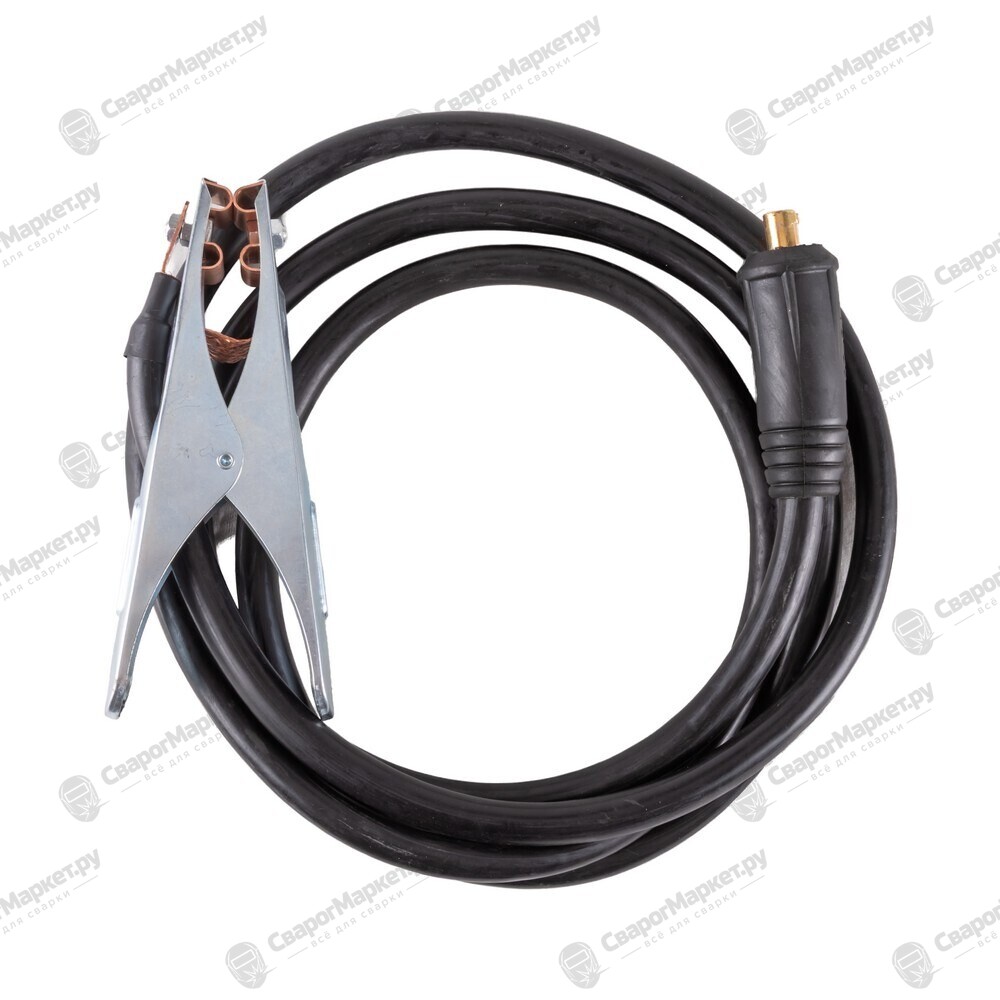
- Кабель с зажимом 600 А, 70 мм², 3 м – 1 шт
- Кабель управления с газовым шлангом и шлангами охлаждения, 5 м, 70 мм², 7 pin – 1 компл
- Кабель питания, 3 м – 1 шт
- Ключ – 1 шт
- Предохранители 2,5 А – 10 шт
- Хомут для шланга – 2 шт
- Инструкция по эксплуатации + Гарантийный талон – 1 компл
- Инструкция 9833 9834 Сварочные полуавтоматы SAGGIO MIG 350_500 HS DP — Инструкция (PDF, 13,1 МБ)