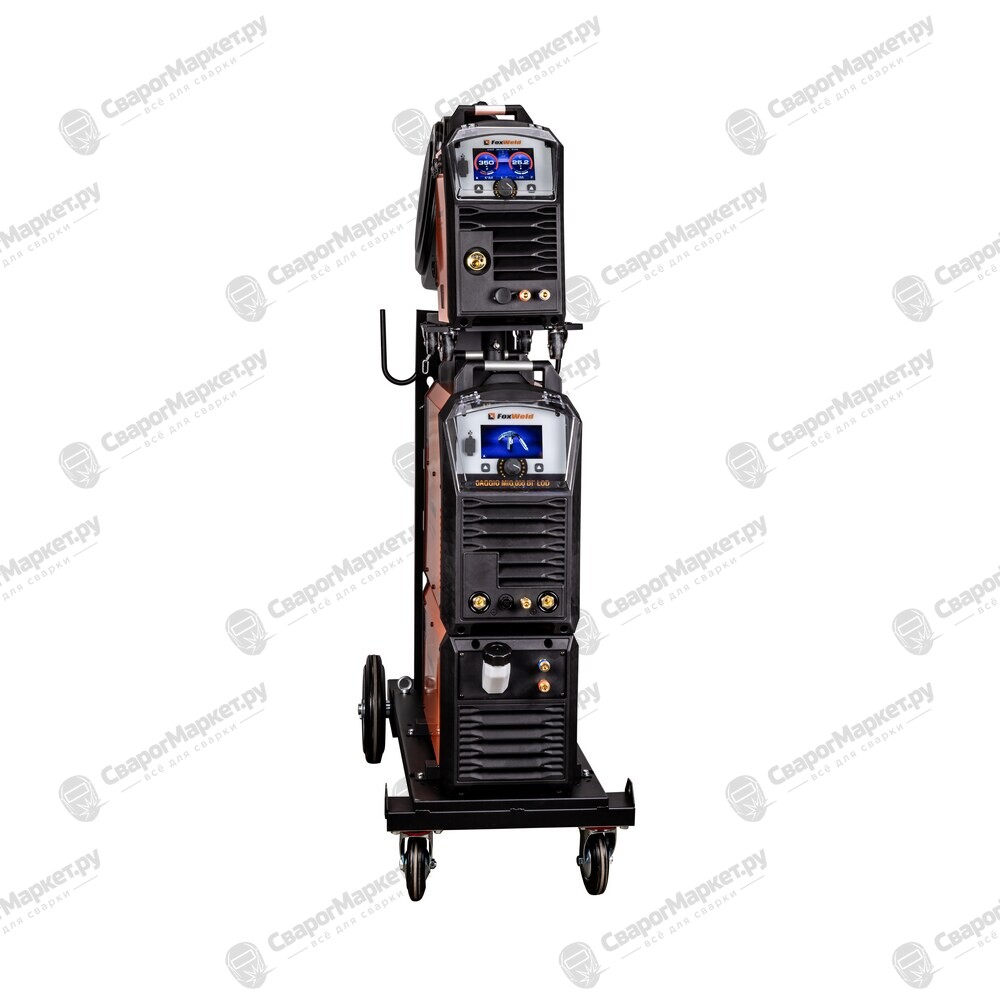
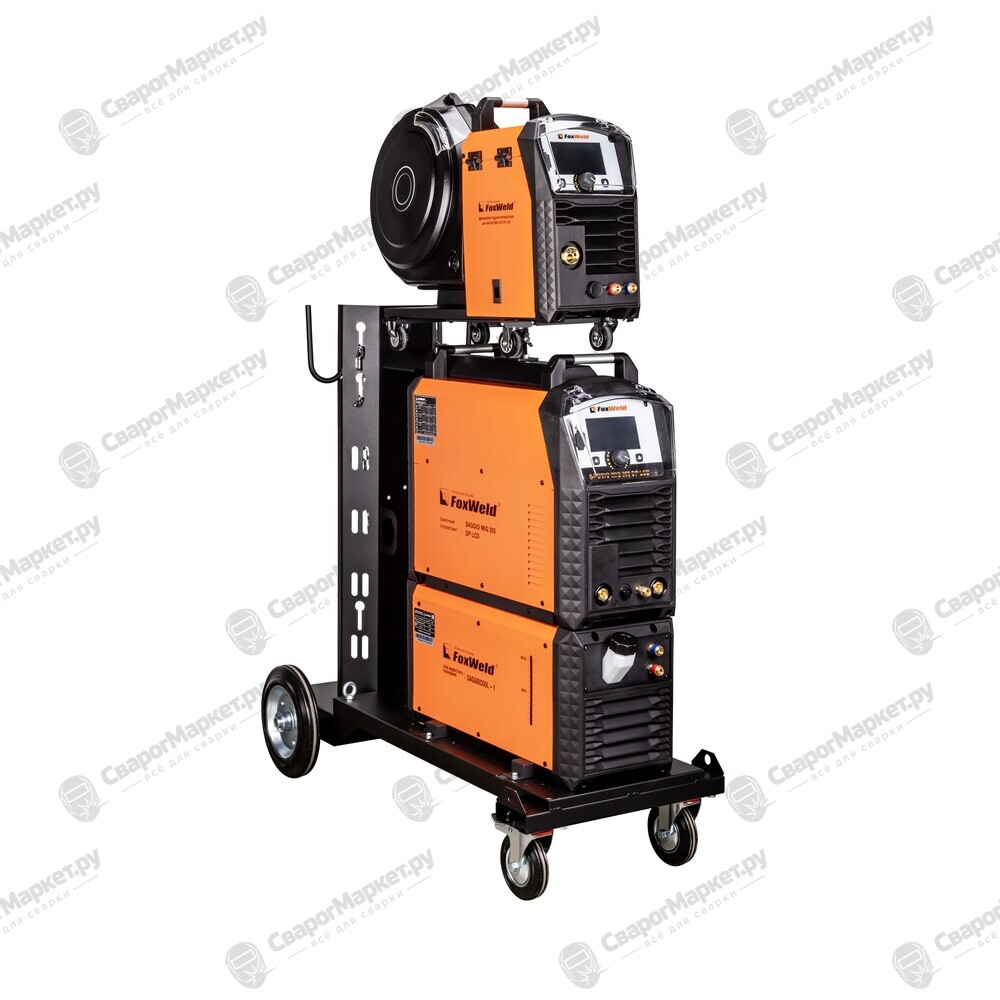
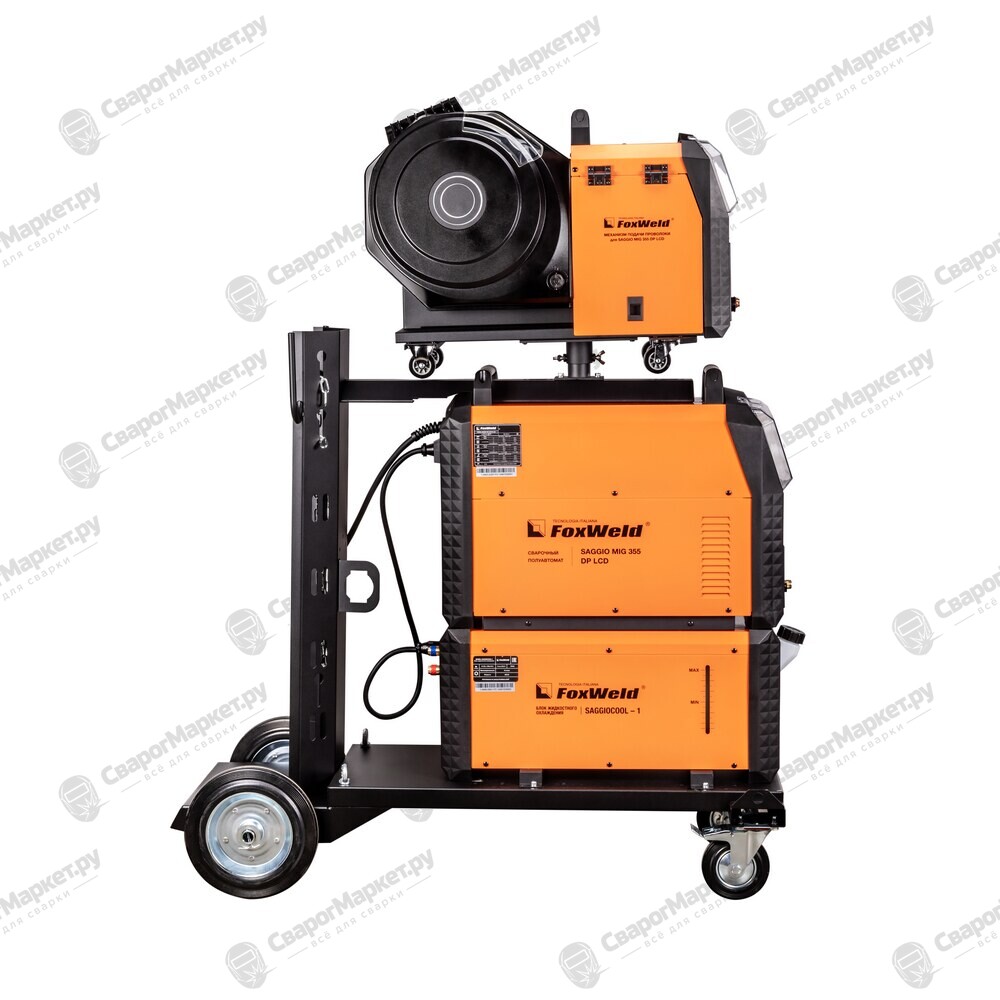
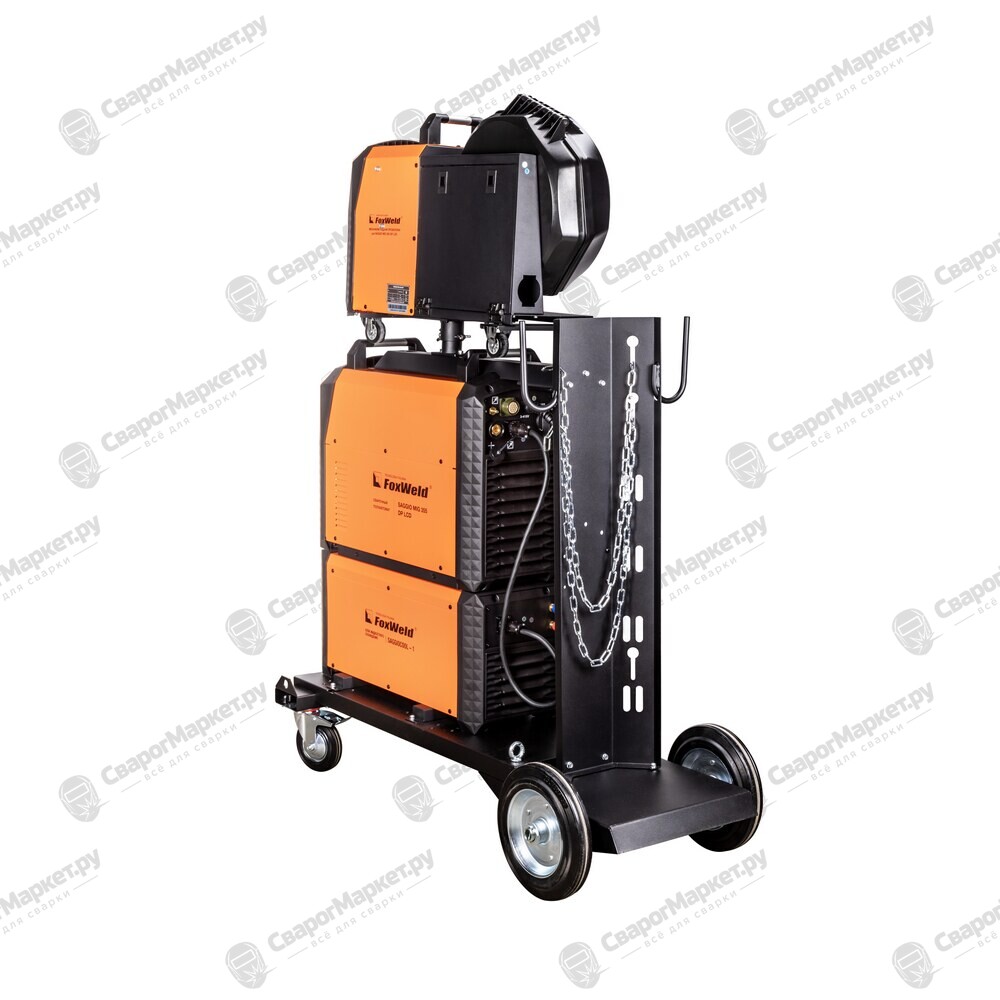
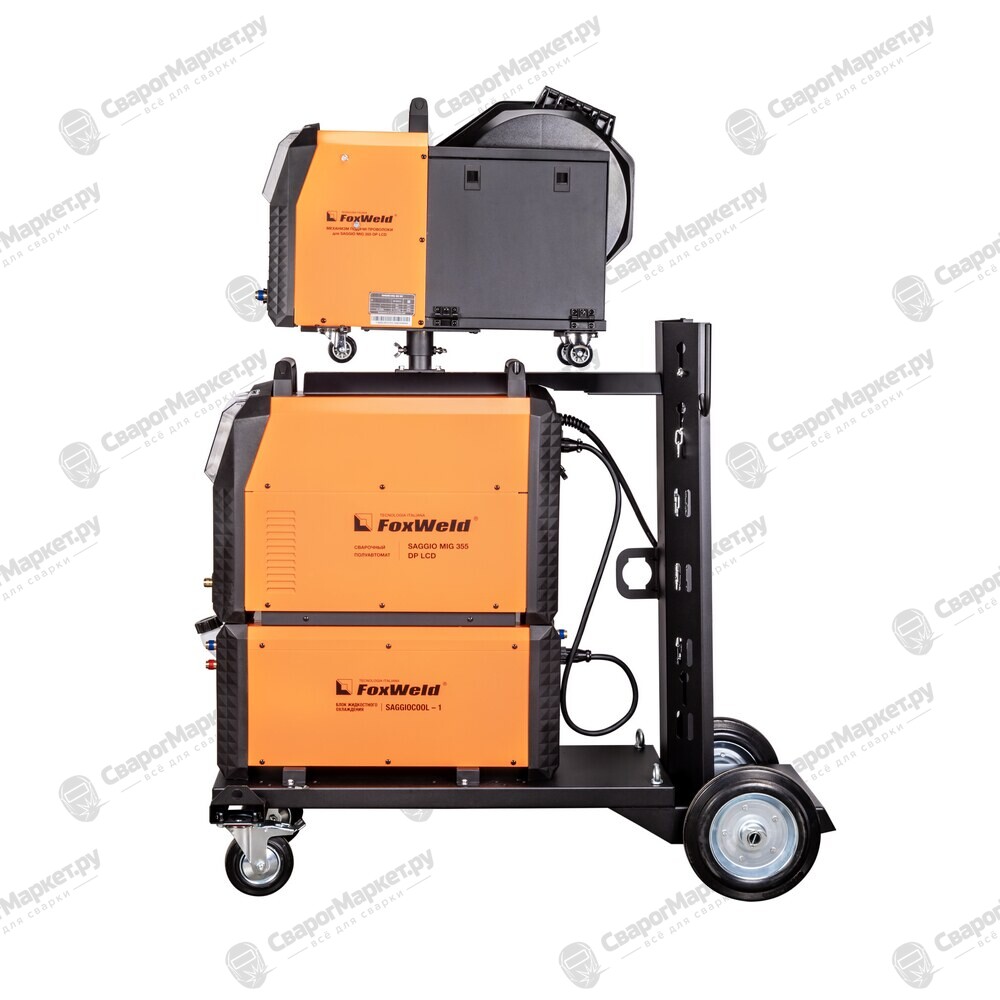
Сварочный полуавтомат FoxWeld SAGGIO MIG 355 DP LCD


- Артикул:
- 9310
- Штрихкод:
- 4610092297750
- Екатеринбург: в наличии, мало
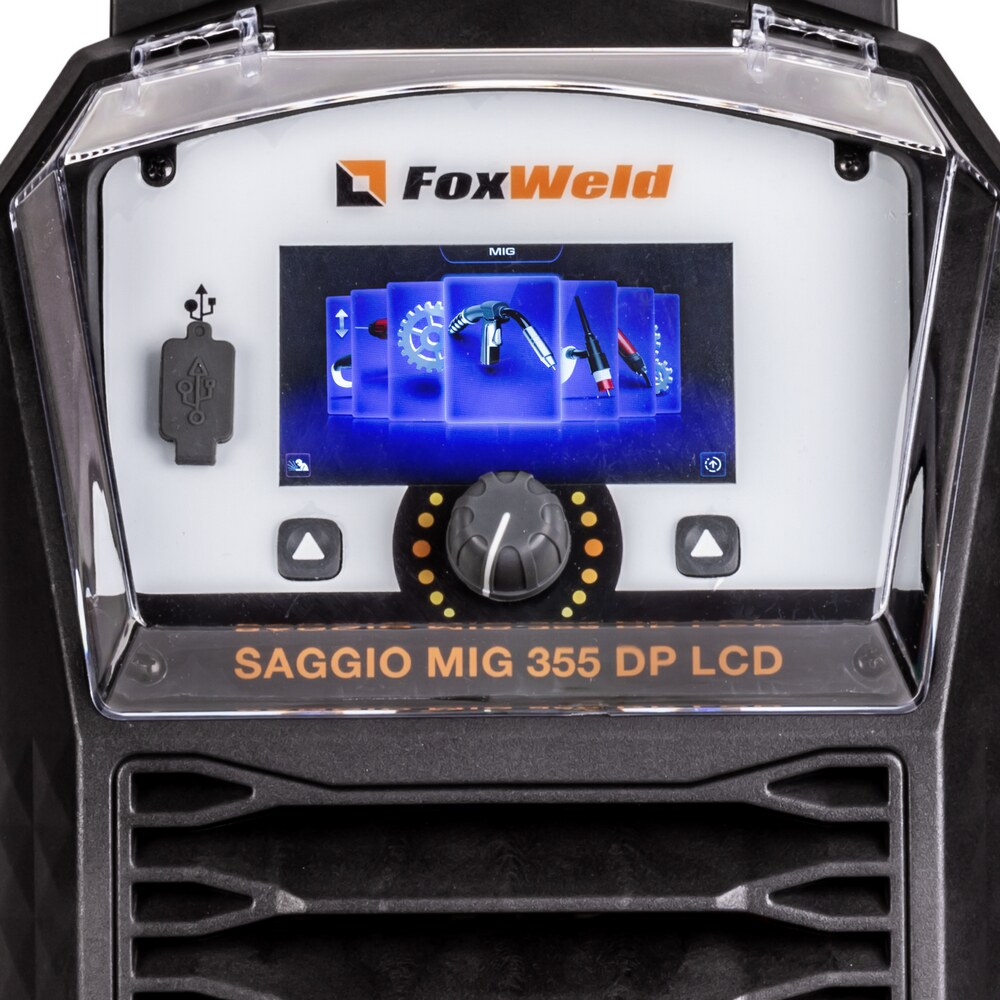
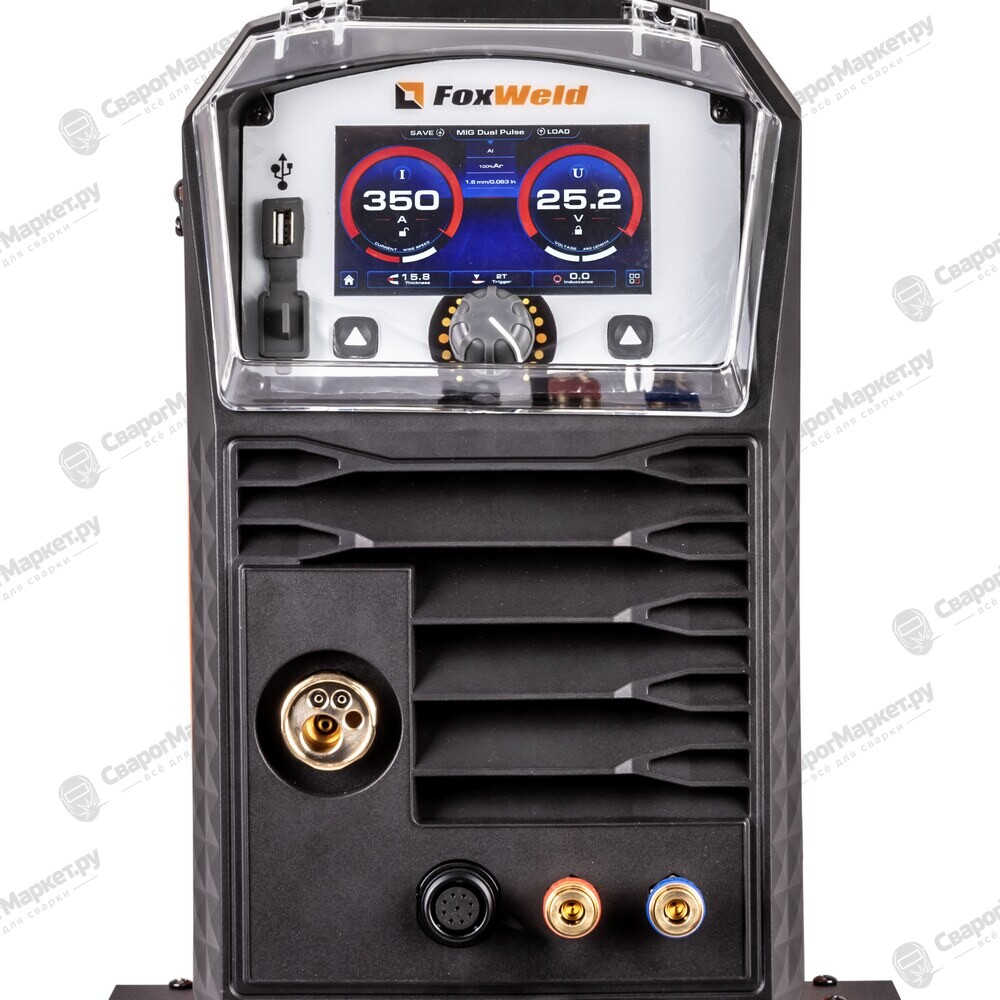
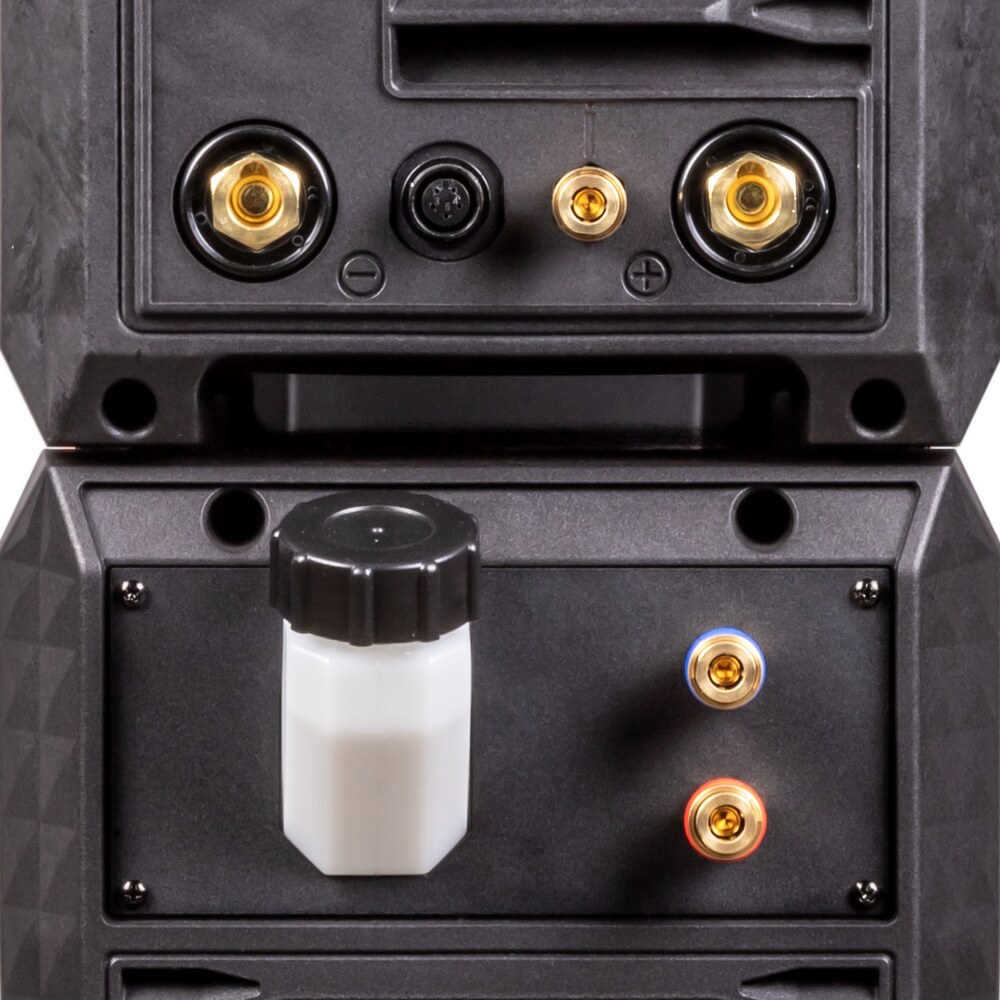
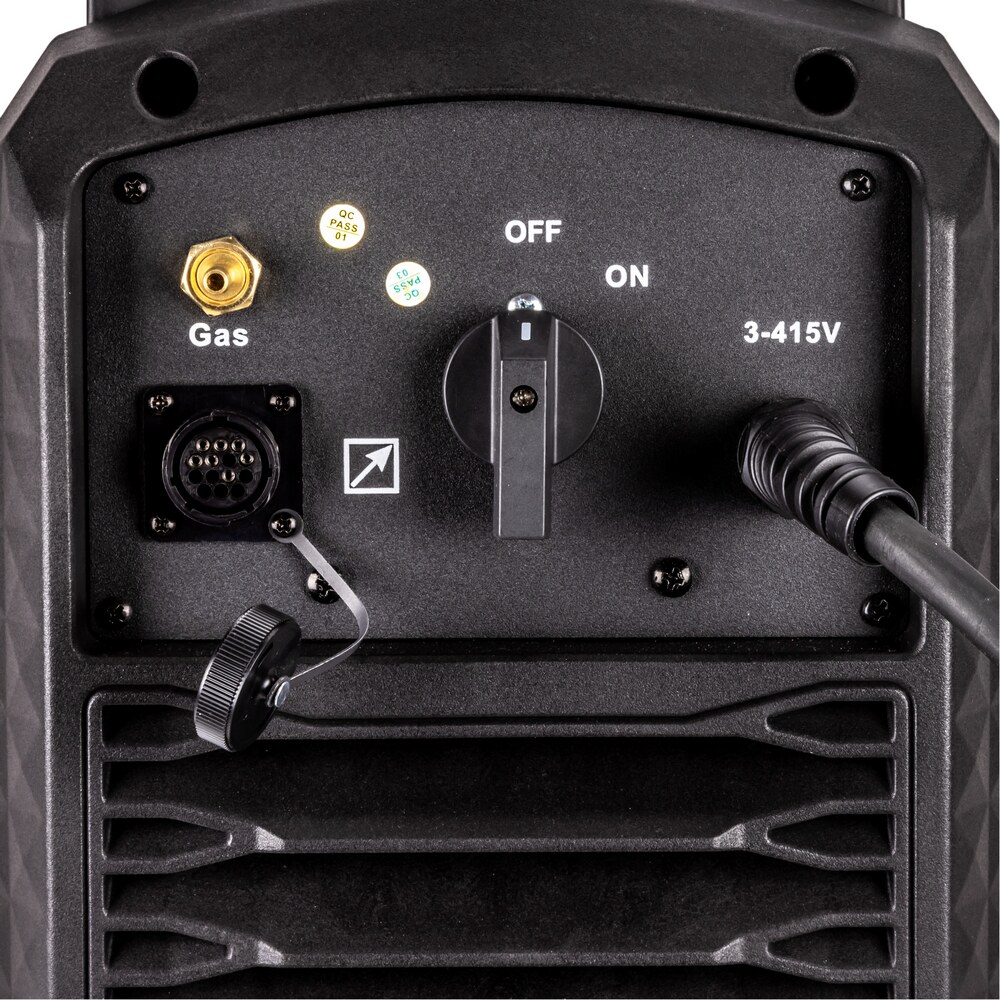
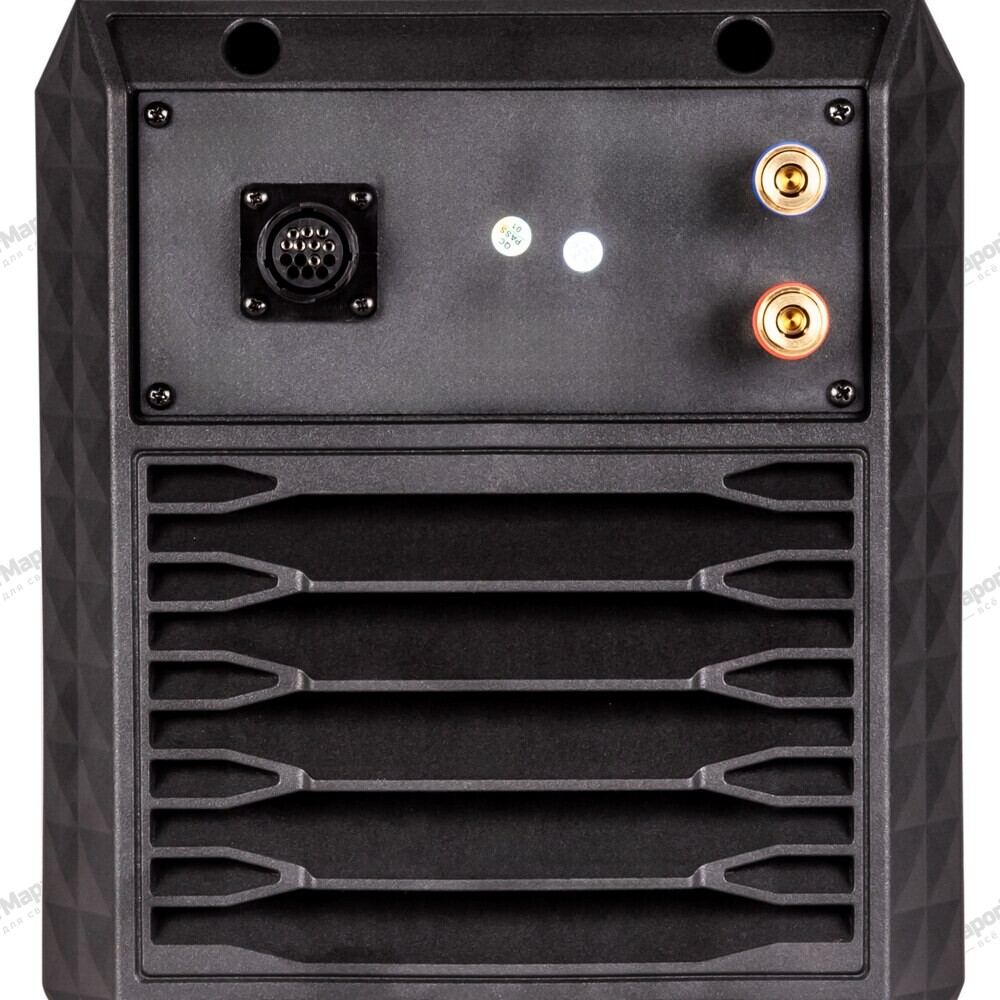
Сварочный полуавтомат FOXWELD SAGGIO MIG 355 DP LCD — это промышленный инверторный аппарат полуавтоматической сварки. Наличие специальных сварочных процессов, импульсного и двойного импульсного режимов повышают качество и производительность сварки при решении технологически сложных производственных задач. LCD панель на источнике и механизме подачи повышает оперативность доступа к настраиваемым параметрам. Подключаемый блок жидкостного охлаждения позволяет комфортно работать сварочной горелкой на больших токах. Отдельный механизм подачи на колесах даёт возможность работать на удалении от источника питания, а тележка повышает мобильность аппарата.
Режим double pulse:
При двойном импульсе скорость подачи проволоки меняется во время сварки в соответствии с заданными параметрами. Режим DOUBLE PULSE идеален для сварки нержавеющей стали и алюминия (также благодаря очищающему воздействию быстрых фронтов переключения), особенно тонких листов, на которых можно добиться уровня качества, равного аргонодуговой сварке (TIG), при этом производительность будет более высокой. В режиме DOUBLE PULSE можно регулировать длительность тока импульса и тока паузы, что позволяет дополнительно управлять внешним видом шва и уменьшать зону термического влияния. Сварка в режиме DOUBLE PULSE упрощает процесс сварки алюминия и его сплавов, а также нержавеющих сталей, обеспечивая высокий уровень надежности соединения.
Расширенный синергетический режим управления:
Синергетическое управление дает возможность модифицировать все сварочные параметры, осуществляя регулировку лишь одного из них. Наличие синергетического режима управления позволяет легко и быстро настроить аппарат под любую задачу. Преимущества синергетики: простота в настройке даже неквалифицированным персоналом, быстрая установка сварочных параметров, гарантированное получение качественного сварного соединения. Синергетику можно отключить для работы в ручном режиме.
4-роликовый механизм подачи:
4-роликовый механизм подачи проволоки обеспечивает стабильную подачу присадочного материала, что способствует получению качественного результата. 4-роликовый механизм подачи сварочной проволоки позволяет подавать проволоку в область сварки без рывков и проскальзываний, особенно при использовании длинных сварочных горелок. Также 4 ролика обеспечивают меньшее давление и деформацию сварочной проволоки, что критически важно для качественной и стабильной сварки.
Информативная панель управления:
Удобная настройка режимов сварки с помощью информативной панели управления и LCD экрана. В аппарате большое количество функций и опций, которые настраиваются с помощью специальных кнопок. На цифровом дисплее отображаются параметры сварочного тока и напряжения, режимы сварки.
Сохранение программ:
Наличие ячеек памяти позволяет сохранять настройки установленных параметров сварки, часто повторяемых задач и воспроизводить их при необходимости, что значительно сокращает время наладки оборудования.
Преимущества:
• Большие LCD дисплеи для комфортной настройки значений параметров и функций процесса сварки на источнике питания и механизме подачи
• Более 70 сварочных программ
• Режим импульсной сварки Pulse и двойного импульса Dual Pulse
• Наличие интеллектуального режима работы вентилятора
• 20 ячеек памяти для сохранения индивидуальных режимов сварки
Функциональные особенности:
Циклограмма параметров сварки: • PRE-FLOW (предварительная продувка газа)
• SLOW FEED (плавная подача)
• WELDING VOLTS (сварочное напряжение)
• BURN BACK (отжиг проволоки)
• POST-FLOW (конечная продувка газа)
Режимы кнопки горелки: • РЕЖИМ 2Т
При 2-х тактном режиме сварщик самостоятельно контролирует процесс сварки. При нажатии кнопки на горелке начинается цикл сварки, при отпускании - заканчивается. Подходит для сварки коротких швов.
• РЕЖИМ 4Т
При 4-х тактном режиме, наоборот, не требуется длительного удержания кнопки на горелке, что существенно облегчает сварку длинных швов. При кратковременном нажатии кнопки на горелке начинается сварочный процесс, при повторном кратковременном нажатии - заканчивается.
• СПЕЦИАЛЬНЫЙ РЕЖИМ S2T
Многоуровневый режим сварки. Специальный двухтактный режим с возможностью установки стартового тока и его длительности по времени. В режимах «MIG Pulse» и «MIG Dual Pulse» есть возможность скорректировать напряжение стартового тока.
• СПЕЦИАЛЬНЫЙ РЕЖИМ S4T
Многоуровневый режим сварки. Специальный четырехтактный режим с возможностью установки стартового и тока заварки кратера, а также корректировка напряжения для этих токов. При кратковременных нажатиях реализуется ток разной мощности.
• РЕЖИМ СВАРКИ ПО ВРЕМЕНИ «SPOT»
Режим сварки по времени (точечный режим) позволяет установить время горения сварочной дуги для получения сварных швов одинакового размера.
Режим TIG lift: Аргонодуговая сварка вольфрамовым электродом при помощи TIG горелки;
Диапазон регулировки сварочного тока 10 - 350 А, ПВ 60%;
В конструкции аппарата используется контактный поджиг дуги TIG LIFT
Режим MIG/MAG: Диаметр сварочной проволоки: 0,8 / 0,9 / 1,0 / 1,2;
Возможность выбора диаметра проволоки;
Возможность выбора типа защитного газа;
Диапазон регулировки сварочного тока 20 - 350 А;
4-роликовый механизм подачи проволоки
Режим MMA: Возможность работать электродами диаметром от 1,6 до 5,0 мм;
Диапазон регулировки сварочного тока 10 - 350 А;
Функция Antisticking (антиприваривание);
Функция Arc Force (форсаж дуги) с возможностью регулировки;
Функция Hot Start (горячий старт) с возможностью регулировки
| Технические характеристики | |
| Напряжение питающей сети, В | 400 |
| Класс | промышленный |
| Диаметр проволоки, мм | 0,8 / 0,9 / 1,0 / 1,2 |
| Сварочный ток MMA, А | 10–350 |
| Напряжение холостого хода, В | 100 / 14,5 |
| Диаметр электрода MMA, мм | 1,6 / 2,0 / 2,5 / 3,2 / 4,0 / 5,0 |
| Скорость подачи проволоки, м/мин | 1,5–24 |
| Технические характеристики фильтра устройства подачи воздуха | |
| Класс защиты | IP23S |
| Базовые характеристики | |
| Гарантия, лет | 5 |
| Дополнительные функции MIG | |
| Регулировка индуктивности | Да |
| Характеристики | |
| Ø вольфрамового электрода, мм | 1,0 / 1,6 / 2,0 / 2,4 / 3,2 / 4,0 |
| Активная максимальная потребляемая мощность MIG/MAG, кВт | 15,4 |
| Активная максимальная потребляемая мощность TIG LIFT, кВт | 12,4 |
| Активная максимальная потребляемая мощность ММА, кВт | 16,4 |
| Вес источника питания, кг | 25,5 |
| Габариты источника питания (ДхШхВ), мм | 675х260х500 |
| Доп. процессы сварки | MIG Pulse/Double Pulse, TIG LIFT, MMA |
| Количество ведущих роликов привода МП | 4 |
| Количество роликов МП | 4 |
| Наличие дисплея | Да |
| ПВ при максимальном токе (40 °C) MIG/MAG, % | 60 |
| ПВ при максимальном токе (40 °C) TIG LIFT, % | 60 |
| ПВ при максимальном токе (40 °C) ММА, % | 60 |
| Процесс сварки | MIG/MAG |
| Режим MIG Double Pulse | Да |
| Режим MIG Pulse | Да |
| Режим TIG LIFT | Да |
| Режим настройки расхода газа | Да |
| Режим протяжки проволоки | Да |
| Режим управления горелки 2Т | Да |
| Режим управления горелки 4T | Да |
| Режим управления горелки SP2T | Да |
| Режим управления горелки SP4T (2-х уровневый) | Да |
| Режим управления горелки SPOT | Да |
| Сварочный ток MIG/MAG, А | 20–350 |
| Сварочный ток TIG LIFT, A | 10–350 |
| Синергетическое управление | Да |
| Сохранение программ | Да |
| Страна производства | КНР |
| Функция Antisticking (Антизалипание) | Да |
| Функция Arc Force (Форсаж дуги) | Да |
| Функция Burn Back (отжиг проволоки) | Да |
| Функция Hot Start (Горячий старт) | Да |
| Функция Soft Start (плавный старт) | Да |
| Штрих-код | 4610092297750 |
| Серия | SAGGIO |
- Сварочный источник SAGGIO MIG 355 DP LCD – 1 шт
- Механизм подачи для SAGGIO WF-H LCD – 1 шт
- Блок жидкостного охлаждения SAGGIOCOOL-1 – 1 шт
- Кабель-пакет SAGGIO MIG H 50 мм², 5 м – 1 шт
- Тележка SAGGIO H-1 – 1 шт