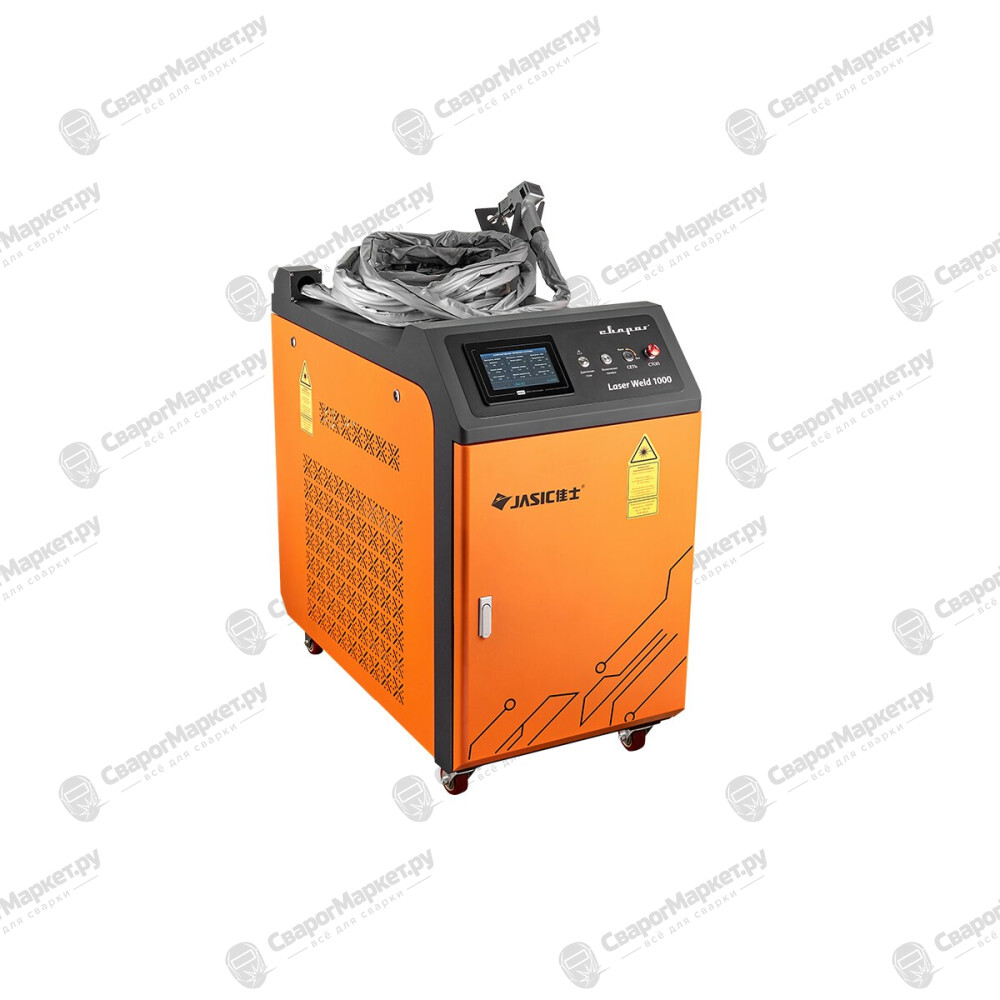
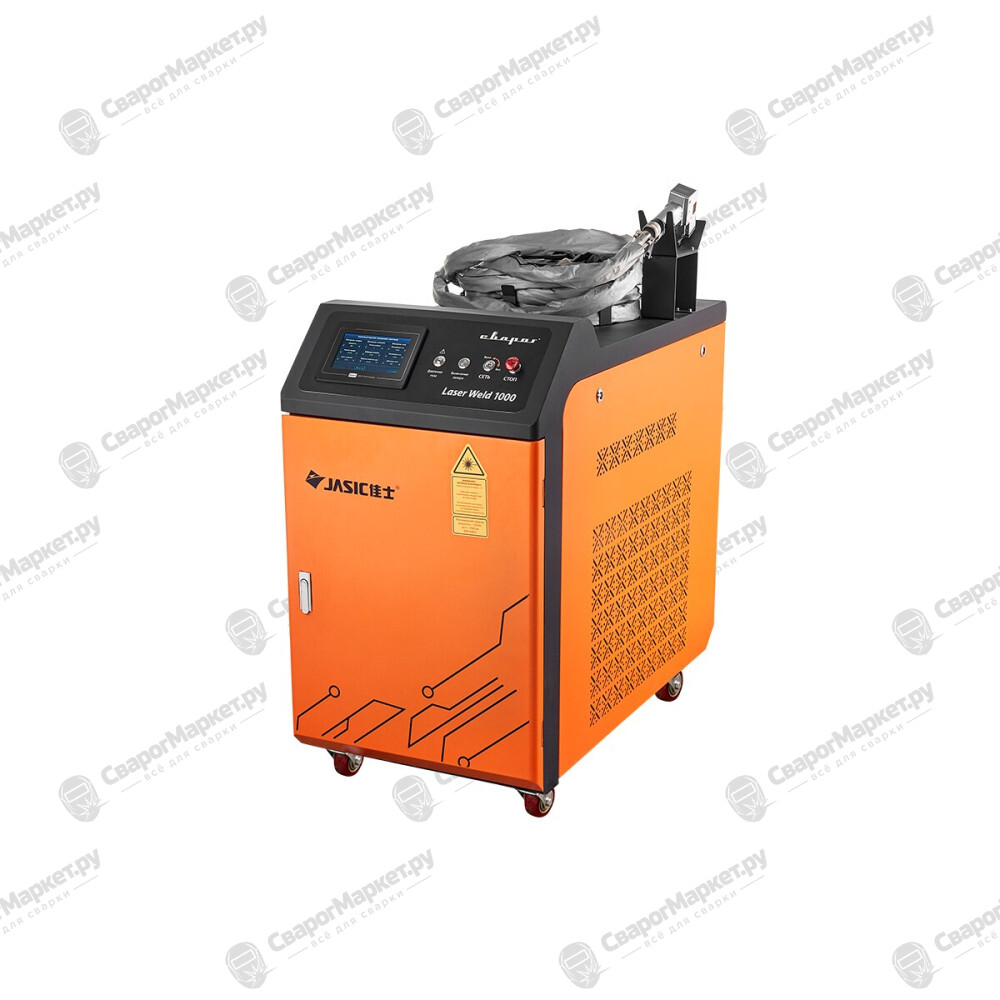
Аппарат лазерной сварки Сварог LASER WELD 1000 1.0
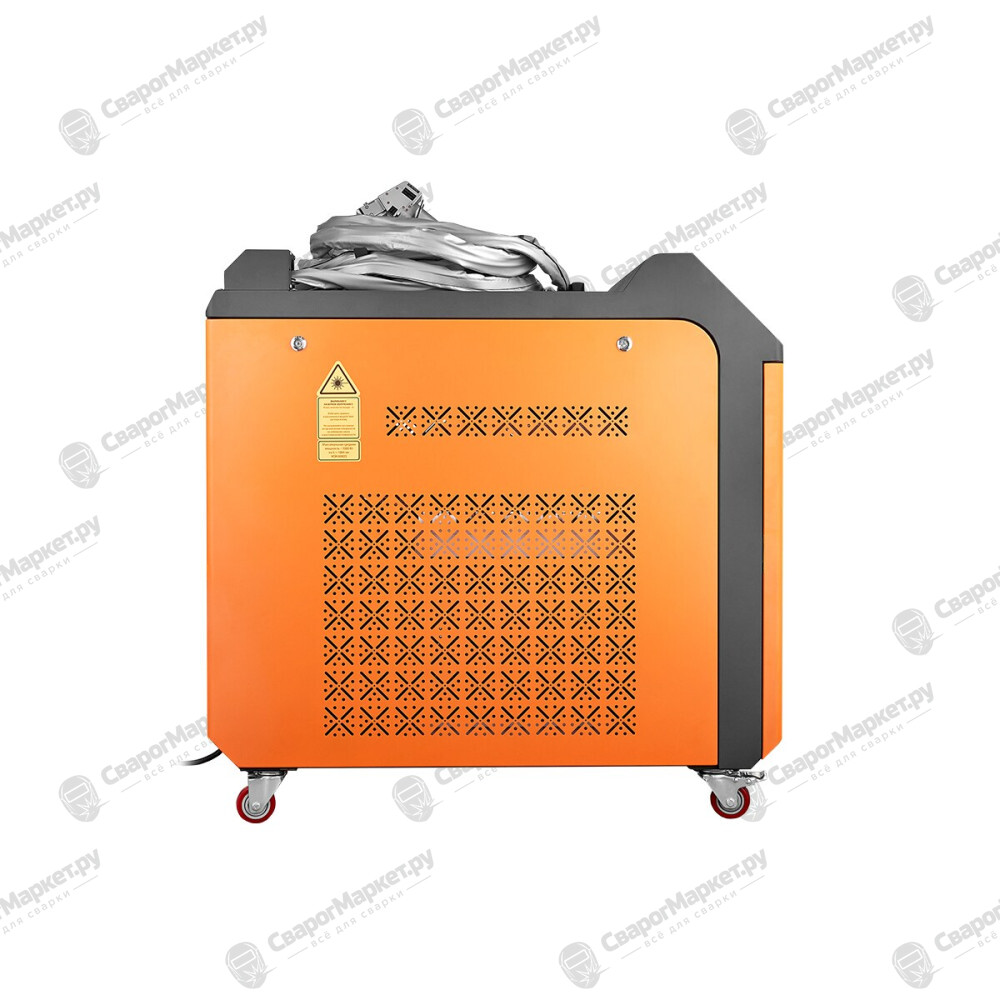
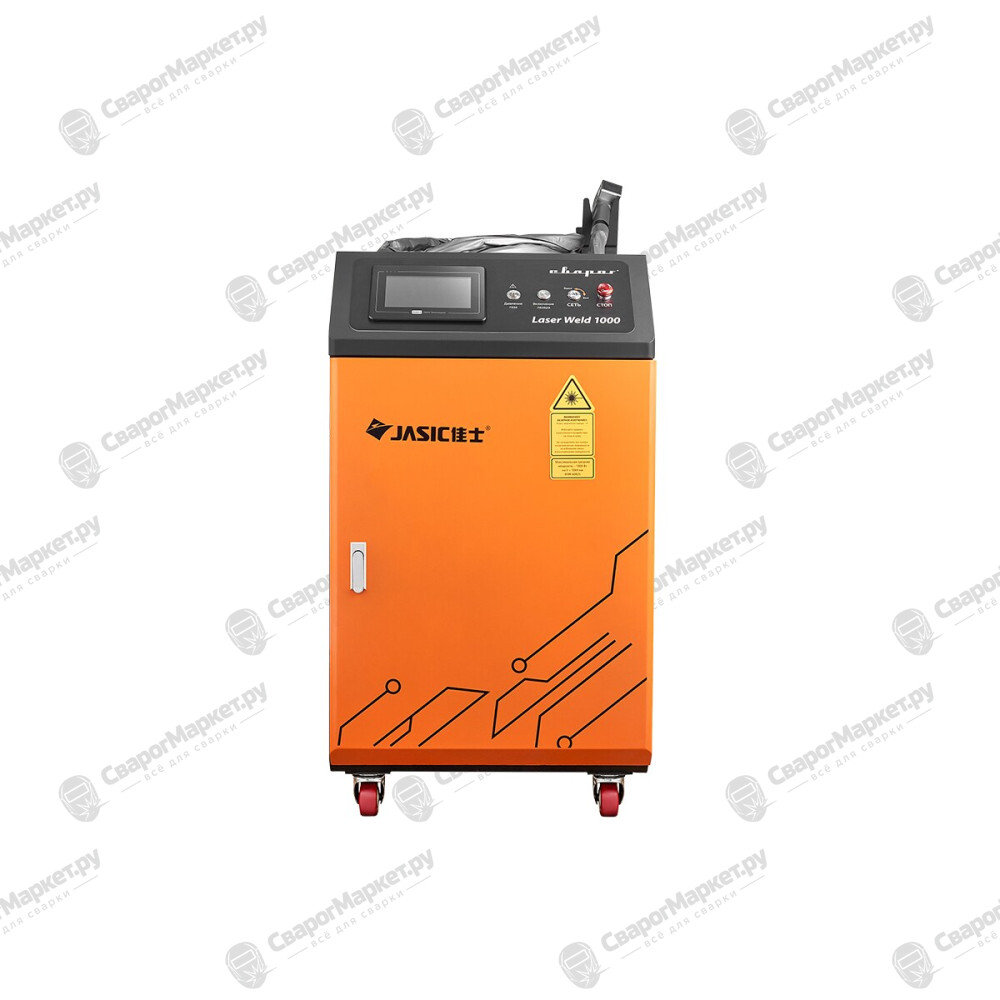
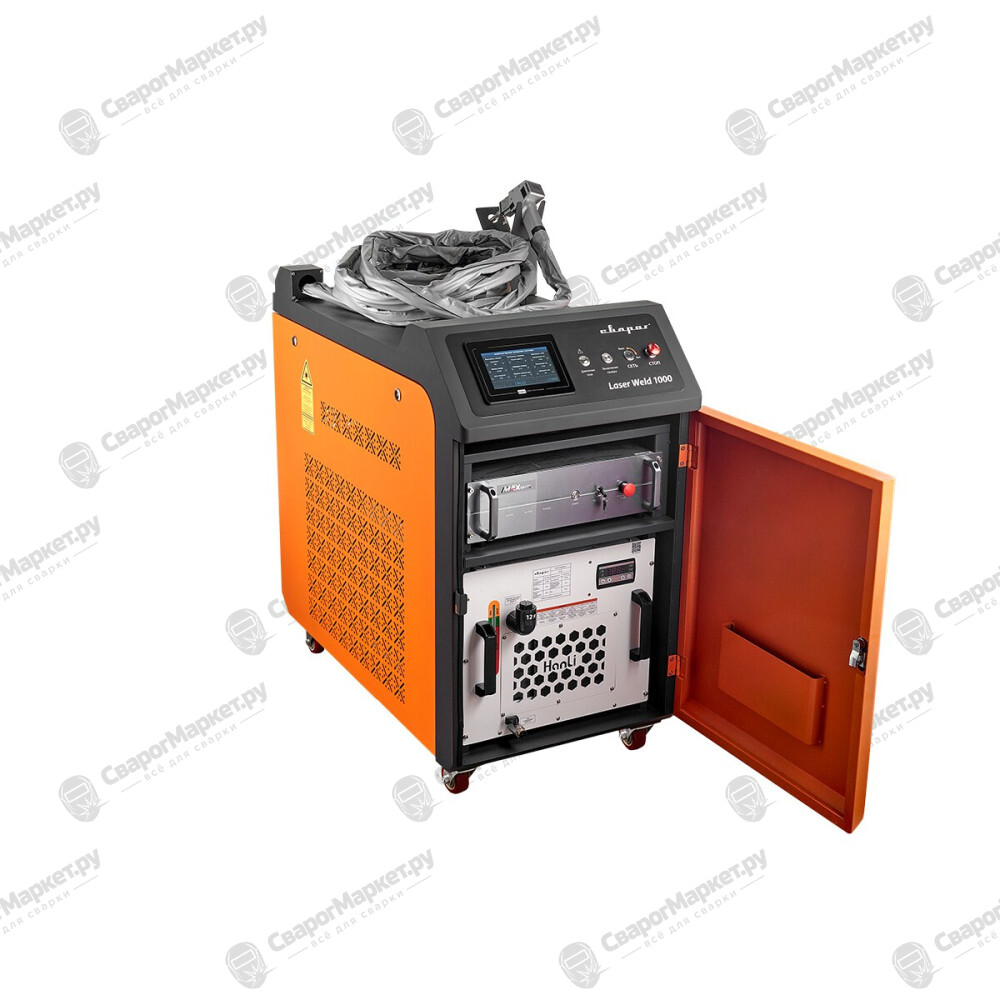

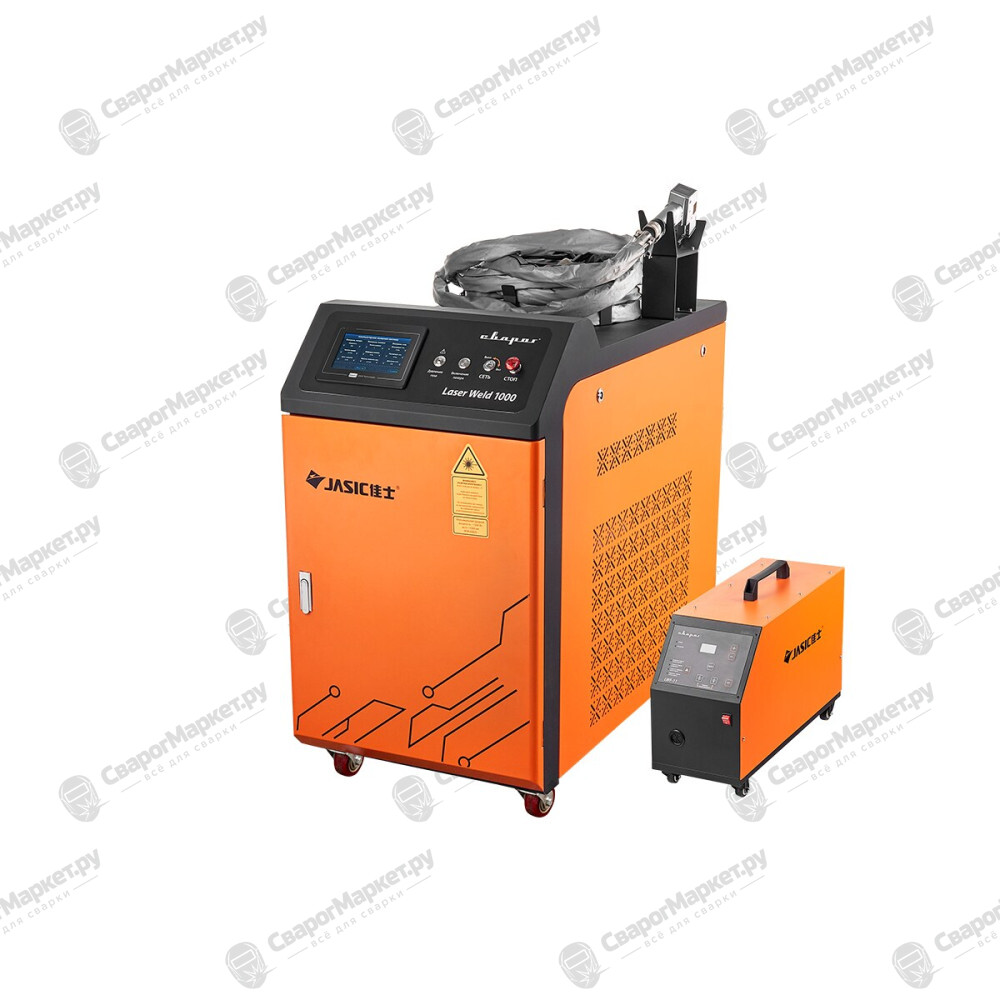


- Артикул:
- 99066
- Срок поставки: уточнит менеджер
АППАРАТ ДЛЯ РУЧНОЙ ЛАЗЕРНОЙ СВАРКИ И РЕЗКИ LASER WELD 1000 с механизмом подачи сварочной проволоки LWF−11 предназначен для работ с токопроводящими металлами: низкоуглеродистыми, легированными, нержавеющими, оцинкованными сталями, а также алюминием, медью и сплавами толщиной до 3 мм
Получить подробную информацию о демонстрации и приобретении лазерного оборудования:
Аппараты просты в применении и надежны в процессе эксплуатации
Преимущества сварки и резки аппаратами Laser Weld
- Высокая скорость сварки и резки: в 4 раза быстрее, чем привычными способами
- Простая настройка и эксплуатация: не требует длительного обучения для достижения результата
- Сварка и рез без коробления, деформации, подрезов и прожогов. Минимальная последующая обработка деталей, шлифовка или полировка
- Высокое качество шва и конечного изделия без использования кондукторов благодаря существенно меньшему тепловложению и минимальной зоне термического влияния
- Качественная сварка одним аппаратом разнородных металлических деталей и/или материалов разных толщин
- Минимальные эксплуатационные расходы и затраты на расходные материалы
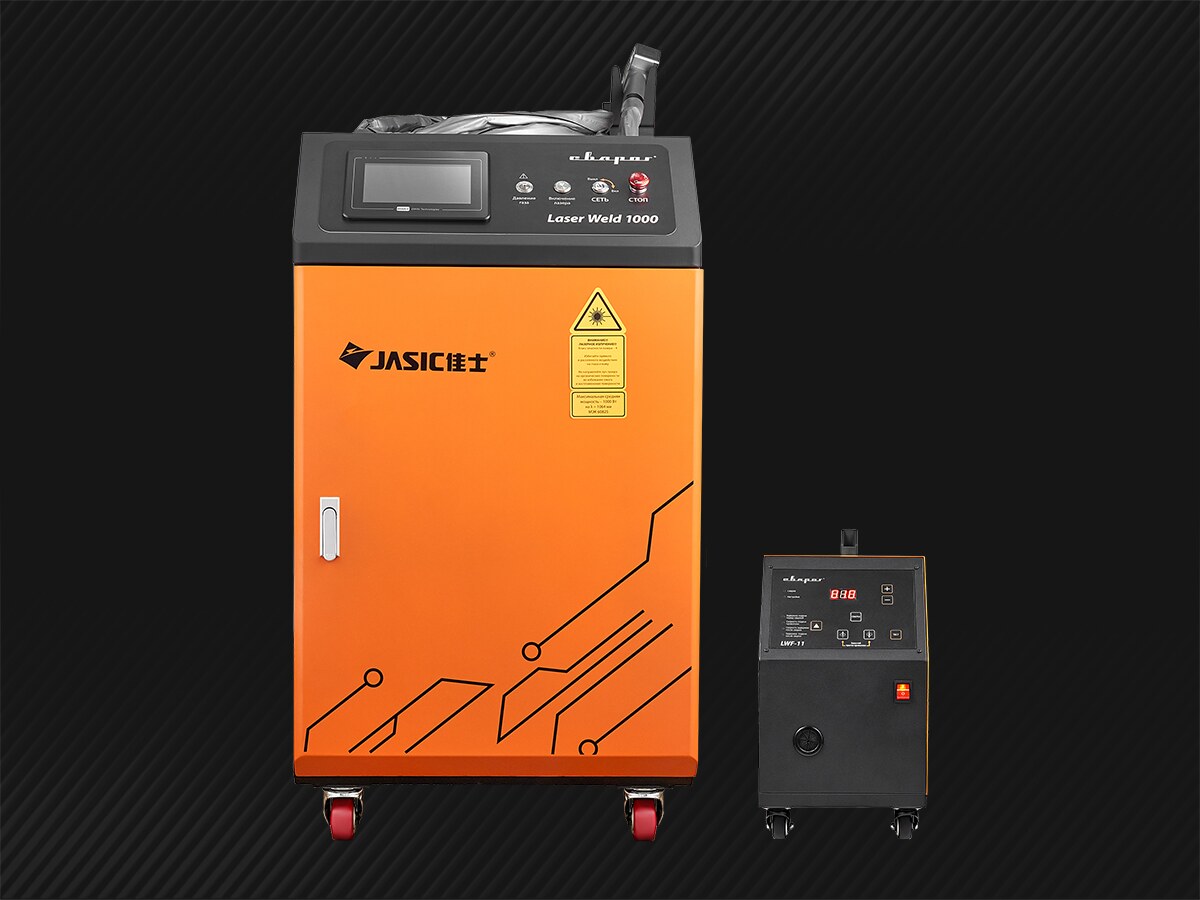
Особенности моделей Laser Weld
- Оборудование для лазерной сварки и резки выбирается исходя из толщины обрабатываемого металла. Для аппарата Laser Weld 1000 Вт — 3 мм, а для Laser Weld 1500 Вт максимальная толщина составляет — 5 мм.
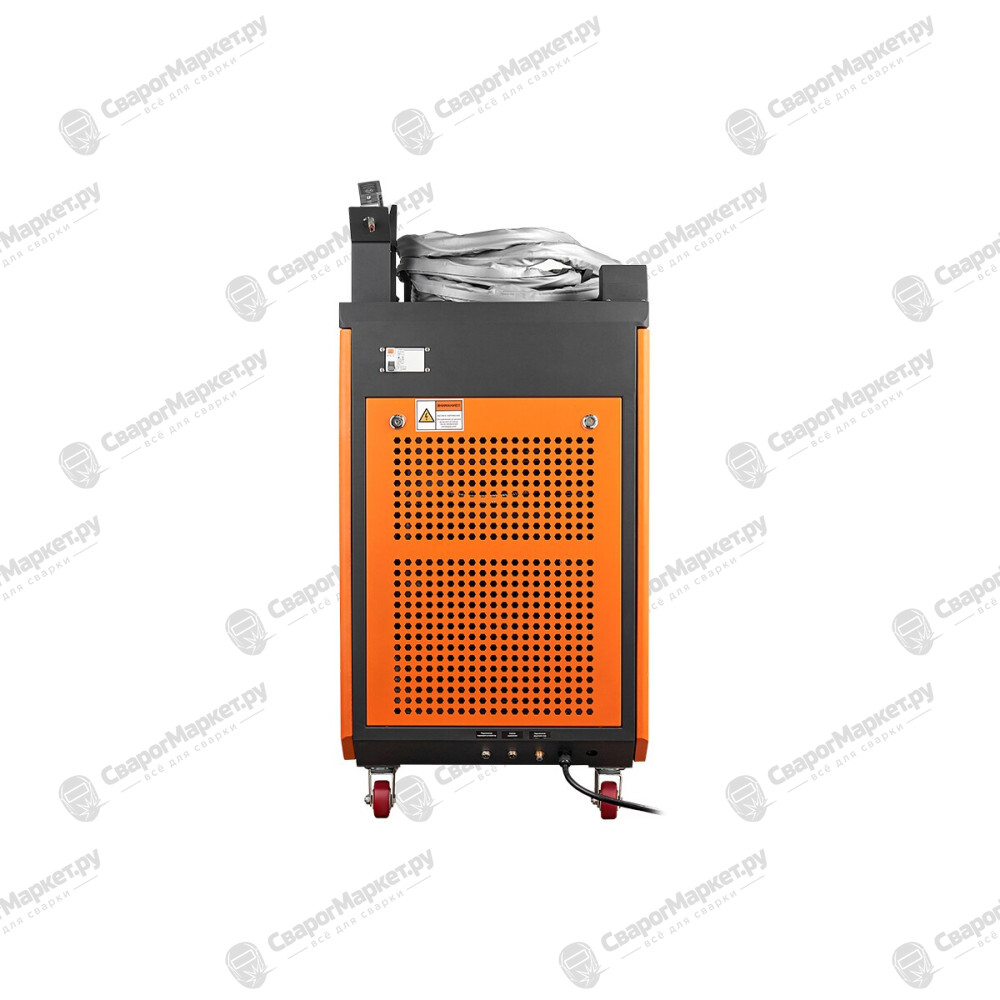
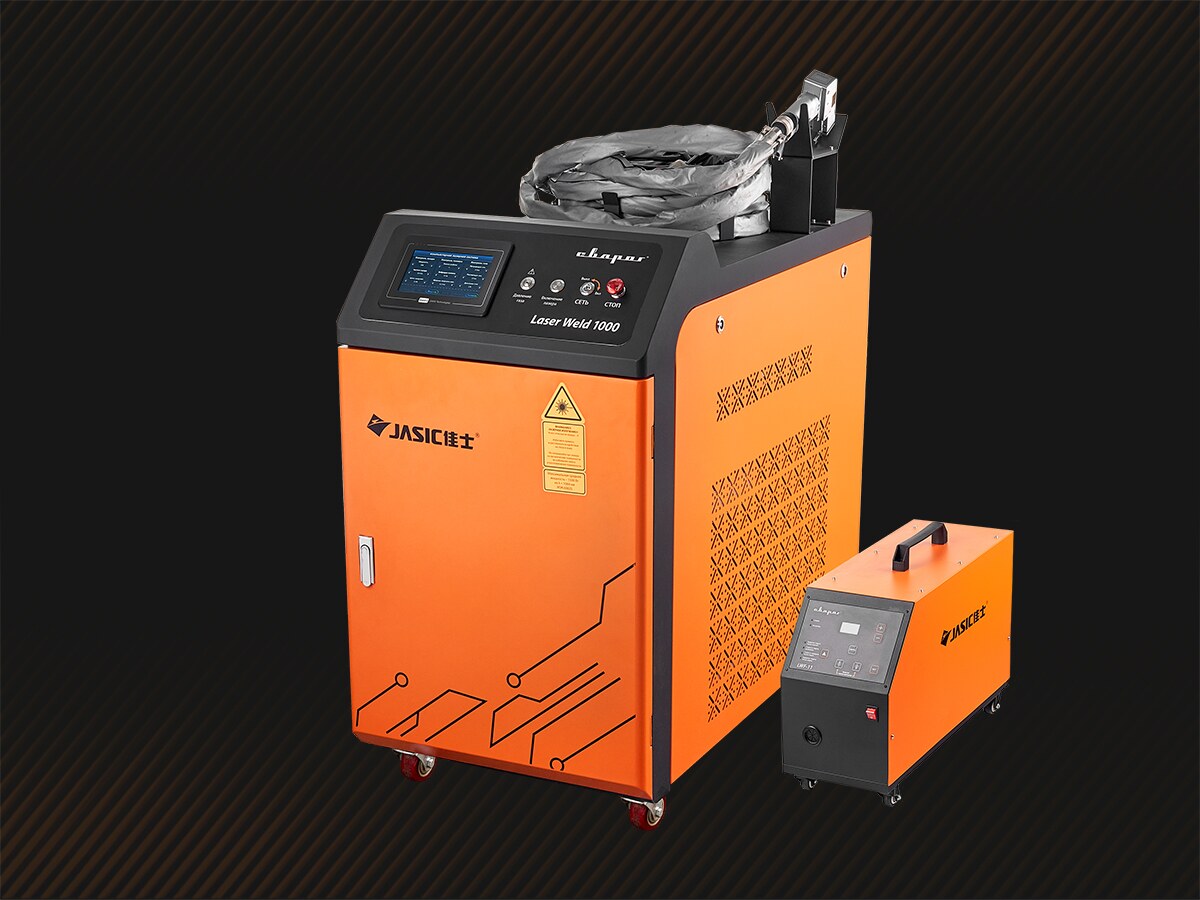
- Аппараты Laser Weld представляют собой единый комплекс, состоящий из нескольких узлов
- Оборудование оснащено волоконным лазером Maxphotonics, который входит в тройку ведущих мировых производителей лазерного оборудования и зарекомендовал себя как надежный и доступный излучатель
Эксплуатационный период лазерного излучателя составляет 100 000 часов или более 11 лет круглосуточной работы без ухудшения качества сварки или резки
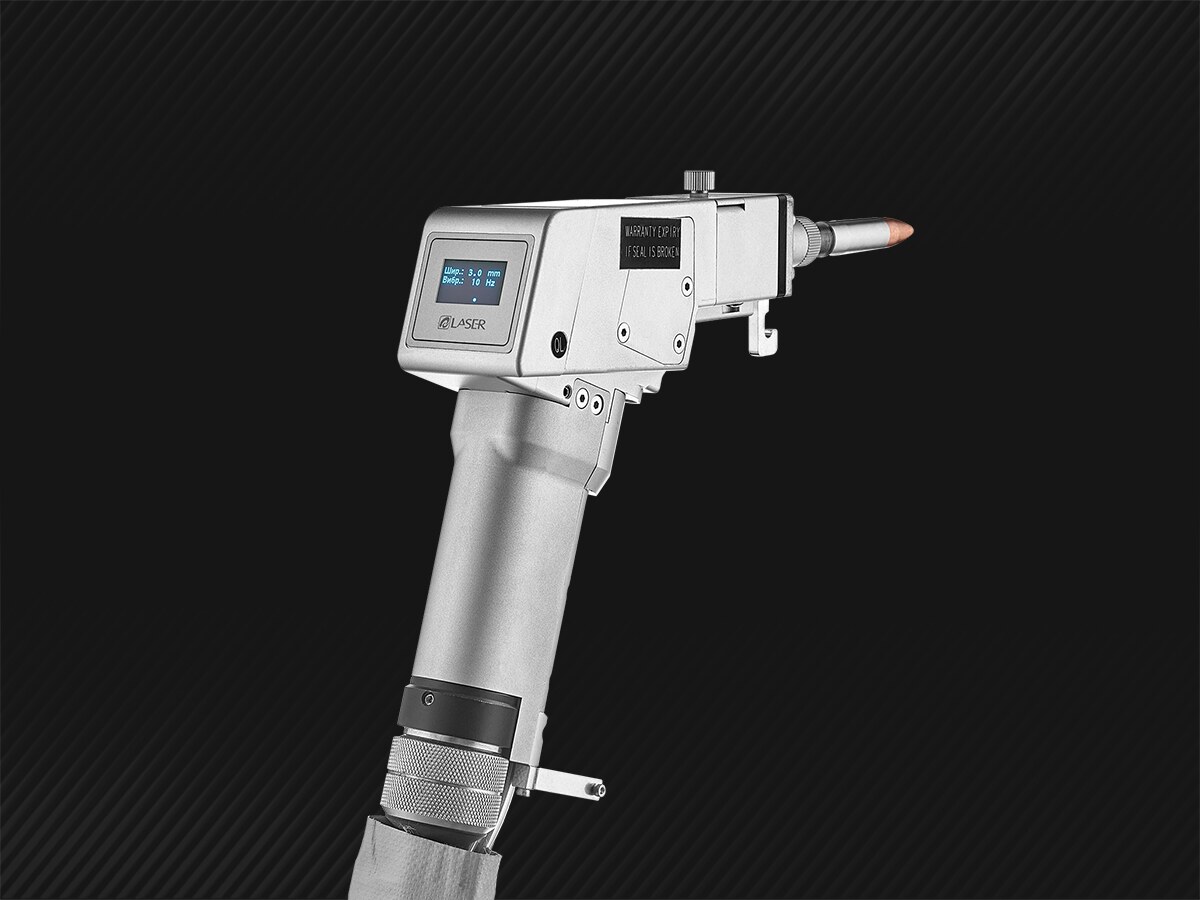
- Лазерная головка оснащена дисплеем, отображающим основные режимы, что повышает контроль за процессом сварки или резки
- Аппарат оснащен холодильной установкой (чиллером) от ведущего китайского производителя промышленного холодильного оборудования Hanli Technology
- Оборудование имеет индикатор, что позволяет точно регулировать температуру охлаждающей жидкости и исключить перегрев лазерной головки и оптоволоконного кабеля
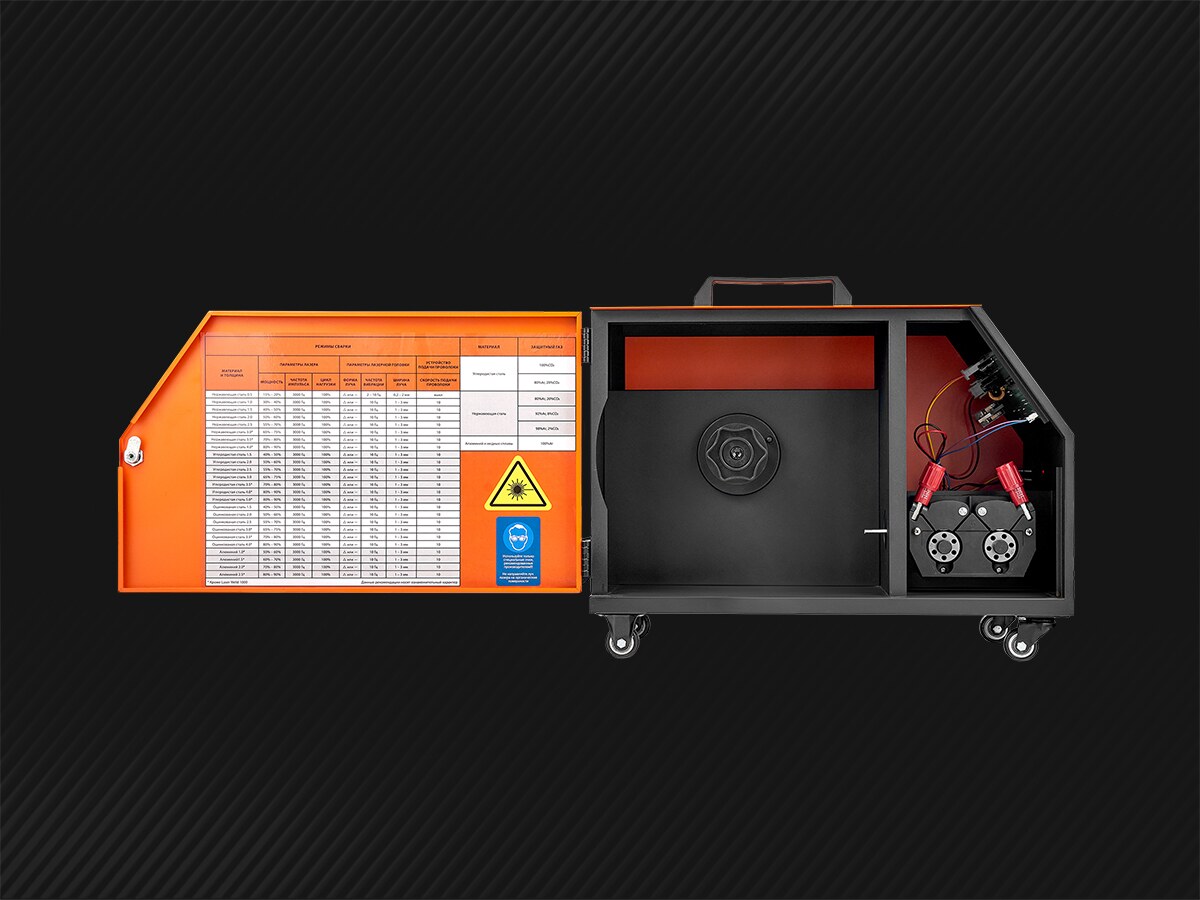
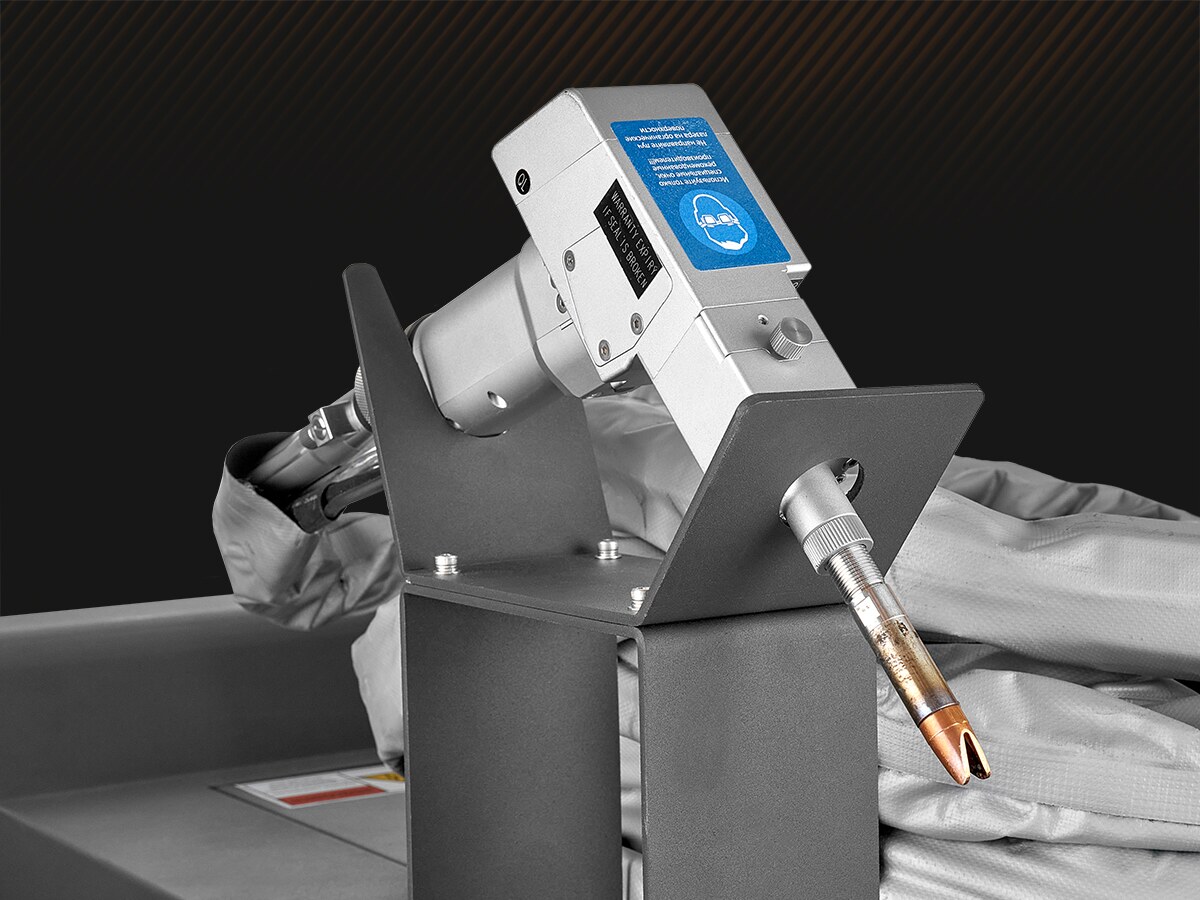
- 4-х роликовый механизм подачи проволоки Laser Feed WF-11 имеет все необходимые настройки для качественной сварки или резки: холостой прогон проволоки вперед/назад, время задержки подачи проволоки до/после сварки, скорость подачи проволоки
- Для удобства на боковой стороне расположена таблица с режимами сварки и резки, что позволяет быстро настроить оборудование.
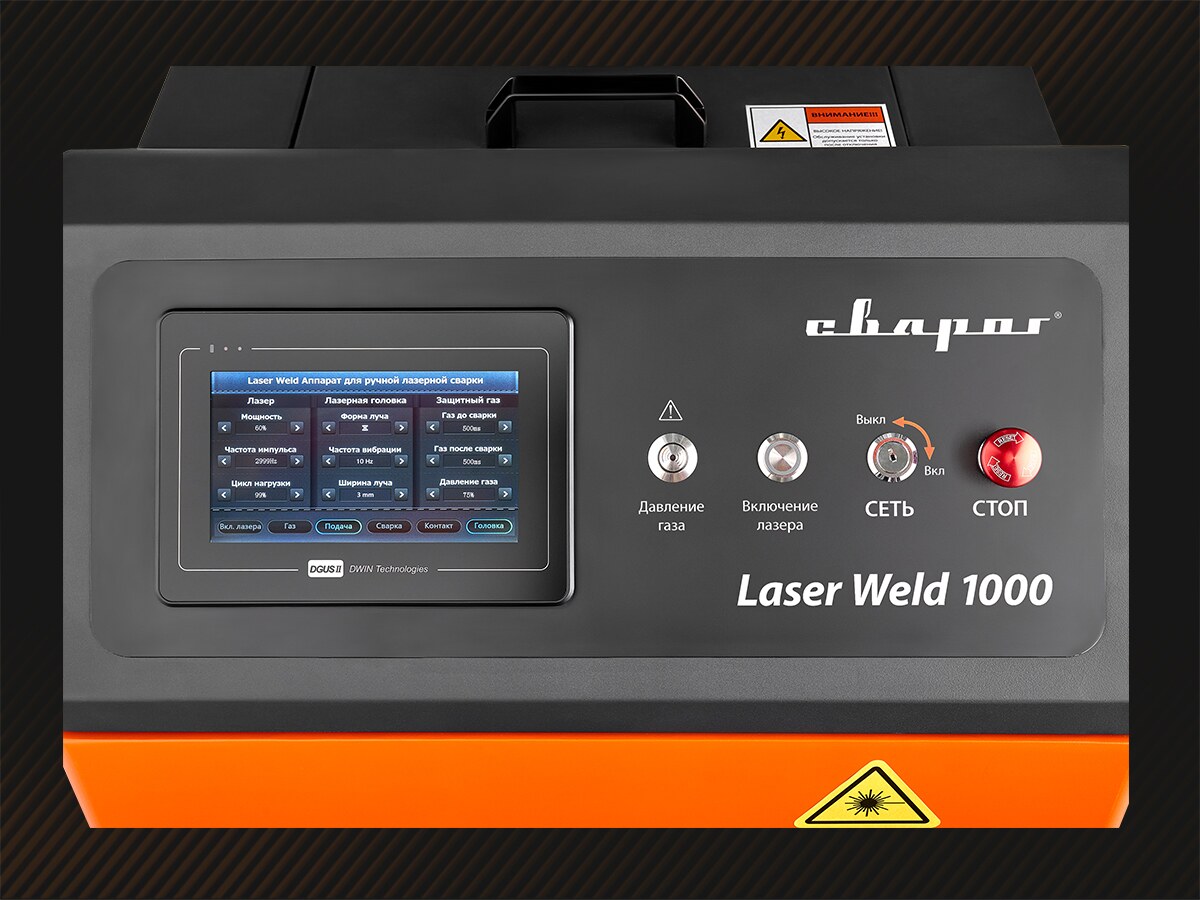
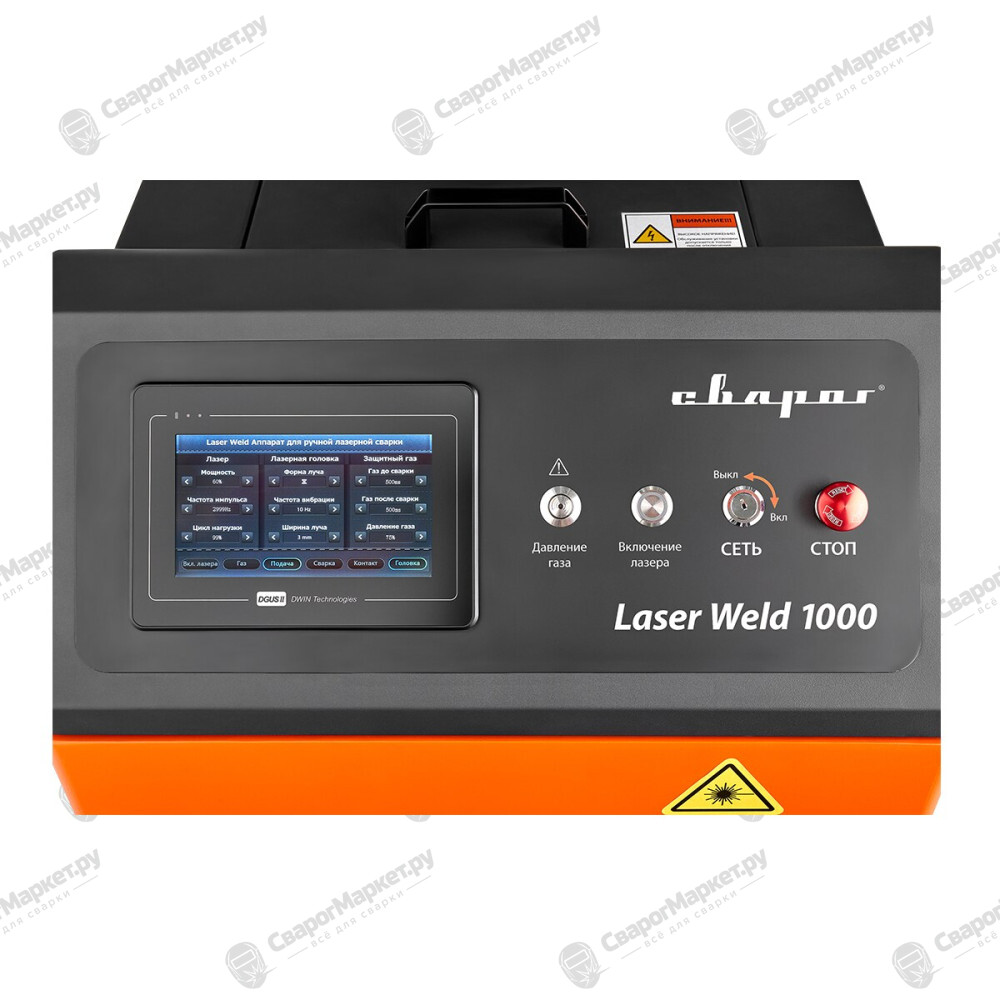
Управление осуществляется с помощью промышленного контроллера, оснащенного сенсорным цветным 7” LCD дисплеем. Русскоязычный интерфейс понятен российскому пользователю и увеличивает быстроту настроек режимов сварки или резки.
- Оптоволоконный кабель c интерфейсом QBH оснащен системой охлаждения, что позволяет оптимизировать производительность и исключить потери мощности при его нагреве. Благодаря длине кабельной сборки 10 м, работы можно производить на значительном удлинении от аппарата
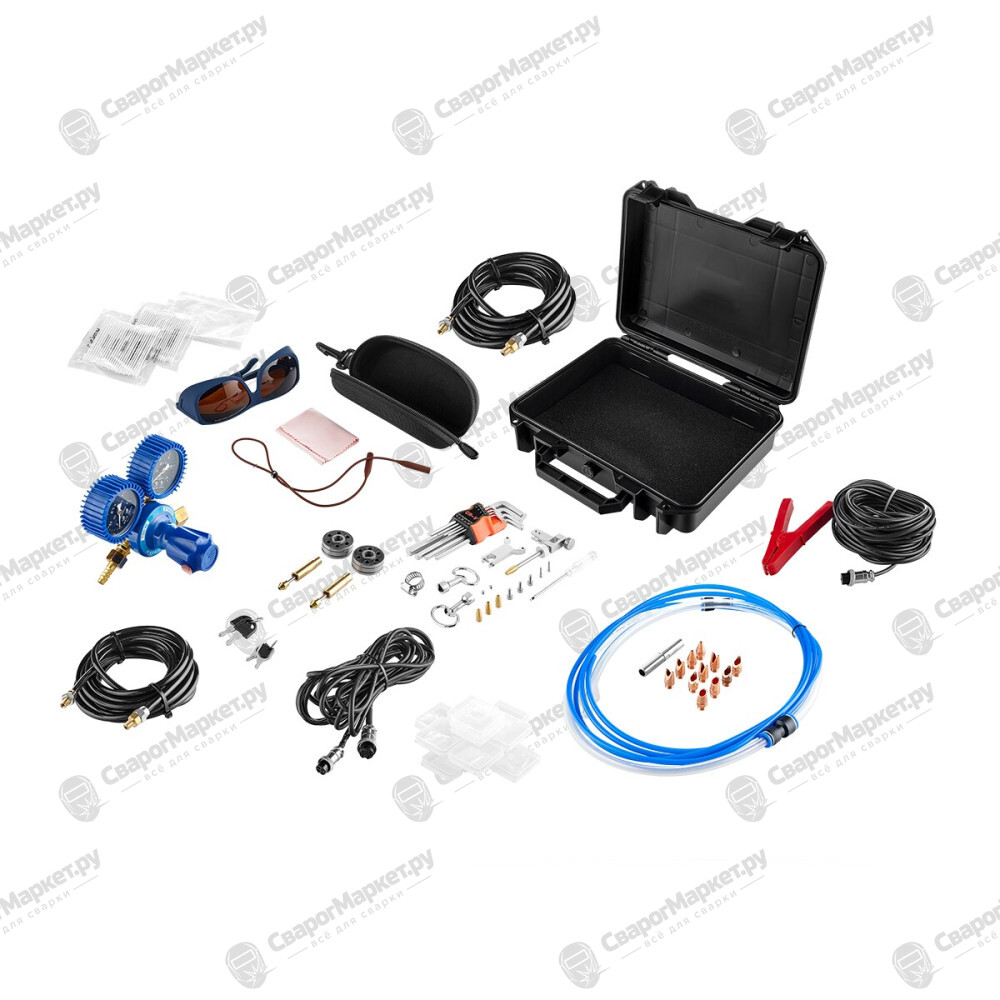
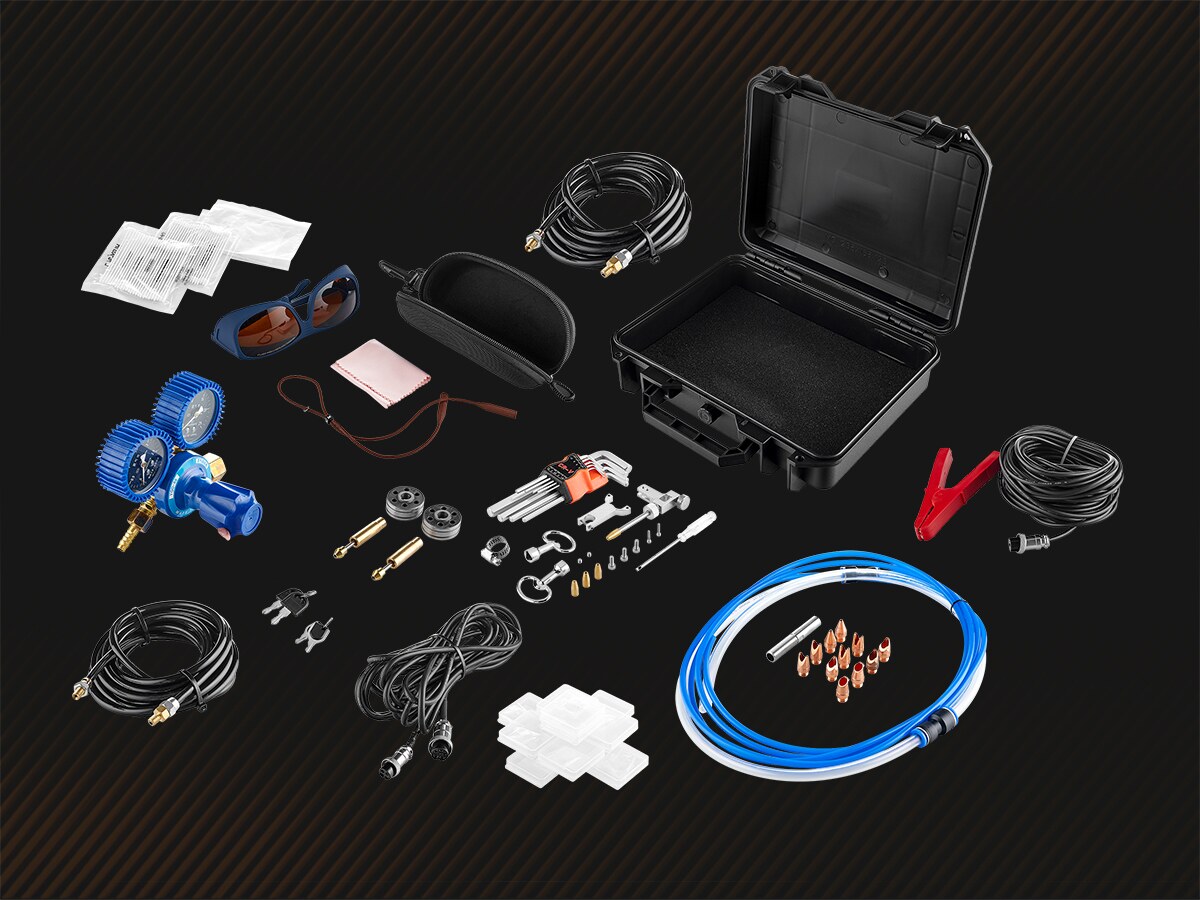
- Аппараты Laser Weld имеют в комплекте поставки все необходимое для выполнения работ по сварке и резке
- Длина кабельной сборки – 10 метров, что позволяет производить работы на значительном удлинении от аппарата
ПРЕИМУЩЕСТВЕННЫЕ ОТЛИЧИЯ СВАРКИ АППАРАТАМИ LASER WELD ОТ MIG/MAG И TIG СВАРКИ
Сварочный процесс Дуговые способы сварки MIG/MAG, TIG LASER WELD Скорость сварки: чем быстрее скорость сварки, тем быстрее будет выполнена задача Средняя Высокая (до 4-х раз, в зависимости от толщины
металла, способа и режима сварки) Качество сварного шва: чем лучше сварной шов, тем меньше необходимо времени на последующую обработку В зависимости от квалификации персонала Сварные швы наивысшего
качества при минимальной квалификации персонала Зона термического влияния: чем меньше зона, тем лучше сохраняются прочностные характеристики готового изделия Большая (в зависимости от режимов сварки) Практически отсутствует Выбор ширины сварного шва: позволяет получить необходимую глубину проплавления при повышенных требованиям к визуальной красоте сварного шва Не применяется Выбор ширины сварного шва – от 0.2 до 5 мм. Коробление и деформации после сварки: чем меньше эти факторы, тем меньше необходимо времени на правку или придание необходимой геометрии
сварной конструкции Большие (в зависимости от режимов сварки) Практически отсутствуют Вид свариваемых материалов: алюминий,
углеродистая, нержавеющая и оцинкованные стали, медь. Требует наличия разного оборудования Один аппарат Количество настраиваемых параметров сварки: чем
меньше, тем проще работать с оборудованием Большое (в зависимости от функционала оборудования) Минимальное Скорость обучения работы на оборудовании: чем меньше,
тем быстрее можно приступить к выполнению поставленной задачи Длительное Достаточно одной демонстрации работы оборудования Простота работы на оборудовании: чем проще, тем больше можно привлекать персонал без специальной подготовки Требуются большие знания сварочного
процесса, влияние параметров сварки
и настроек аппарата Не требуются знания сварочного процесса Вредные испарения в процессе сварки: чем меньше,
тем безопасней и дешевле производство готовых изделий Большие (требует применение вытяжки или специальных СИЗОД*) Минимальные, требует применения специальных очков, которые идут в комплекте поставки Расходные части: чем меньше частей, тем дешевле производство готовых изделий Большое количество в
зависимости от конструкции горелки. Для MIG: сопла, токопроводящие наконечники, направляющие каналы
и т.д. Для TIG: сопла, вольфрамовые электроды, заглушки, цанги и т.д. Минимальное количество: сопло и фокусирующая линза Дополнительные материалы или оборудование: чем меньше частей, тем дешевле производство готовых изделий Для MIG: сварочная химия (сварочные пасты, спреи, аэрозоли и т.п.). Для TIG: машинки для заточки вольфрамовых электродов Не требует дополнительного
оборудования. Всё необходимое
поставляется в комплекте
ПРЕИМУЩЕСТВЕННЫЕ ОТЛИЧИЯ ЛАЗЕРНОЙ РЕЗКИ ОТ ВОЗДУШНО-ПЛАЗМЕННЫХ СПОСОБОВ
Процесс реза Воздушно-плазменная резка CUT LASER WELD Скорость реза: чем быстрее скорость реза, тем быстрее будет выполнена задача Средняя Высокая Качество реза: чем лучше рез, тем меньше необходимо времени на последующую обработку Среднее (требует последующей обработки) Высокое Зона термического влияния: чем меньше зона, тем лучше сохраняются прочностные характеристики готового изделия Большая (в зависимости
от режимов реза) Минимальная Коробление и деформации после резки: чем меньше эти
факторы, тем меньше необходимо времени на правку Средние (в зависимости
от режимов реза) Практически
отсутствуют Ширина реза: чем уже рез, тем больше экономия на материале Большая (в зависимости от
режимов реза и диаметра
сопла), нерегулируемая Регулируемая:
0.2 – 0.6 мм Дополнительное оборудование: чем меньше оборудования, тем
дешевле производство готовых изделий. Компрессор, выбирается от мощности аппарата. Не требует дополнительного оборудования. Всё необходимое поставляется в комплекте Расходные части: чем меньше частей, тем дешевле производство готовых изделий Большое количество в зависимости от конструкции плазмотрона (сопла, катоды, защитные насадки и т.д) Минимальное: сопло и фокусирующая линза поставляются в комплекте
Мы видим, что использование аппаратов для лазерной сварки и резки экономически выгодней, не требует использования дополнительного оборудования, постоянной замены расходных материалов и высокой квалификации персонала. При этом качество сварного изделия неизменно высокое.
МЫ МОЖЕМ ПРОВЕСТИ ДЕМОНСТРАЦИЮ ОБОРУДОВАНИЯ В НАШЕМ ДЕМО-ЗАЛЕ ИЛИ ОНЛАЙН
Для этого свяжитесь с нами по бесплатному телефону 8-800-555-68-34 или отправьте заявку на почту info@svarog-rf.ru
Мы организуем демонстрацию в удобном для вас формате. Вы можете, в рамках демонстрации, выполнить работы по сварке или резке деталей или заготовок, предварительно обсудив с нами ваши производственные задачи
| Технические характеристики | |
| Напряжение питающей сети | 220 В ±5%% |
| Частота питающей сети:, Гц | 50 |
| Мощность установки, Вт | 1000 |
| Потребляемая мощность установки в сборе, кВт | 6 |
| Тип лазера | Волоконный |
| Потребляемая мощность, кВт | 6 |
| Толщина резки, мм | 3 |
| Длина волны лазера, нм | 1064–1080 |
| Производитель лазера | Maxphotonics |
| Регулировка мощности, % | 0–100 |
| Регулировка ширины луча, мм | 0,2–5,0 |
| Частота импульса сварочной головки, Гц | 2–30 |
| Классификация лазерной установки, класс | 4 |
| Система охлаждения | Жидкостная |
| Форма луча | точка; линия; круг; эллипс; треугольник; песочные часы; полукруг |
| Регулировка фокуса пучка света, мм | 30 |
| Тип разъема | QBH |
| Общее расстояние регулировки фокуса, мм | 120–150 |
| Диаметр защитной линзы, мм | 20×2 |
| Базовые характеристики | |
| Температура эксплуатации | +15…+40 |
| Масса сварочного пистолета, кг | 0,9 |
| Габаритные размеры, мм | 1070 ×580 ×1085 |
| Вес, кг | 274 |
| Гарантия, лет | 1 |
| Дополнительные функции светофильтра | |
| Дисплей | Cенсорный, цветной 7” |
| Конструктивные решения | |
| Подающий механизм | Выносной |
- Лазерный источник Laser Weld – 1 шт.
- Подающее устройство LWF–11 – 1 шт.
- Оптоволоконный кабель в сборе,10 м – 1 шт.
- Лазерная головка в сборе – 1 шт.
- Чиллер SCH-1500 – 1 шт.
- Кронштейн крепления подающего устройства – 1 шт.
- Кронштейн-держатель подающего канала – 1 шт.
- Направляющий канал для сварочной проволоки – 2 шт.
- Втулка направляющего канала – 2 шт.
- Маленькая втулка направляющего канала с конусом – 2 шт.
- Телескопическая втулка кронштейна подающего устройства с наружной резьбой – 1 шт.
- Телескопическая втулка с наружной резьбой сварочного пистолета – 2 шт.
- Наконечник телескопической втулки кронштейна, Ø1.0 мм – 2 шт.
- Наконечник телескопической втулки кронштейна, Ø1.2 мм – 1 шт.
- Наконечник телескопической втулки кронштейна, Ø1.6 мм – 1 шт.
- Сопло плоскостное – 2 шт.
- Сопло угловое внутреннее – 2 шт.
- Сопло угловое наружное – 2 шт.
- Сопло с подачей проволоки, 1.0 мм – 2 шт.,
- Сопло с подачей проволоки, 1.2 мм – 1 шт.
- Сопло режущее – 1 шт.
- Защитная линза – 10 шт.
- Ролики подающего устройства, 0.8–1.0 мм – 2 шт.
- Ролики подающего устройства,1.2–1.6 мм – 2 шт.
- Очки оператора защитные – 1 шт.
- Чехол для очков оператора – 1 шт.
- Кейс пластиковый – 1 шт.
- Кабель управления подающего устройства, 5 м – 1 шт.
- Клемма заземления с кабелем, 11 м – 1 шт.
- Ключи от лазерного источника – 2 шт.
- Ключи дверцы механизма подачи проволоки – 2 шт.
- Регулятор расхода газа – 1 шт.
- Набор шестигранных ключей, 9 шт – 1 шт.
- Отвертка плоская – 1 шт.
- Упаковка ватных палочек – 2 шт.
- Упаковка салфеток – 1 шт.
- Упаковка метизов – 1 шт.
- Треугольный ключ – 2 шт.
- Газовая магистраль, 4 м – 1 шт.
- Паспорт – 1 шт.
- Руководство по эксплуатации – 1 шт.
- Руководство по эксплуатации LASER WELD 1000, LASER WELD 1500 — РЭ к аппаратам (PDF, 385 КБ)